Para selecionar o parceiro OEM certo, você deve olhar além do preço. Concentre-se em um fabricante de vedações de borracha personalizadas que possua as certificações ISO 9001 e IATF 16949. A fabricação profissional de vedações de borracha personalizadas oferece experiência em materiais e suporte de engenharia. Essa combinação determina a confiabilidade da vedação, os prazos de entrega e a estabilidade do fornecimento. Neste guia, você avaliará seis critérios: certificações, personalização, experiência em materiais, integração vertical, suporte de engenharia e confiança na parceria.
Ao avaliar um fabricante de vedações de borracha personalizadas, as certificações criam o primeiro filtro. Elas confirmam se um fornecedor segue sistemas de qualidade reconhecidos. Sem as certificações adequadas, você não pode confiar na consistência dos lotes para o seu projeto. As credenciais certas atuam como uma verificação de terceiros de que os processos atendem aos padrões estabelecidos. Elas lhe dão confiança antes de se comprometer com uma parceria de longo prazo.
A ISO 9001 fornece a base para a gestão da qualidade em todos os setores. A IATF 16949 baseia-se na ISO 9001, adicionando requisitos específicos para o setor automotivo. As principais diferenças incluem:
Organizações que fabricam peças automotivas — incluindo fabricantes de vedações de borracha — podem buscar a certificação IATF 16949 se atenderem aos requisitos da norma.
Essa distinção é importante porque as principais montadoras tratam a IATF 16949 como obrigatória. Sem ela, os fornecedores não podem enviar cotações. A IATF 16949 também melhora a eficiência por meio de processos padronizados. Ela reduz produtos defeituosos e garante consistência por meio do rastreamento de lotes. Essas capacidades transformam um fornecedor básico em um parceiro confiável.
As certificações fornecem evidências do sistema de gestão da qualidade de um fornecedor, mas não contam a história toda. Os compradores OEM também devem examinar o histórico do fabricante, sua experiência no setor e sua capacidade de lidar com requisitos de vedação semelhantes.
Procure um fornecedor com experiência estabelecida em sua área de aplicação e um histórico de produção de vedações ou gaxetas de borracha comparáveis. Analise os setores que atendem, os tipos de componentes que fabricam e se possuem experiência com materiais, condições operacionais e volumes de produção semelhantes.
Um histórico comprovado também pode indicar quão bem um fabricante gerencia a consistência da qualidade, ferramentaria, mudanças de projeto e desafios de produção ao longo do tempo. Sempre que possível, peça exemplos de projetos relevantes, documentação de amostra ou referências de clientes para verificar sua experiência.
Em vez de focar apenas em quantos anos uma empresa está no mercado, considere se sua experiência é relevante para sua aplicação e apoiada por um registro de qualidade consistente. Um fornecedor com experiência em aplicações automotivas, industriais ou outras aplicações especializadas exigentes pode estar mais bem equipado para atender a requisitos complexos de vedação.
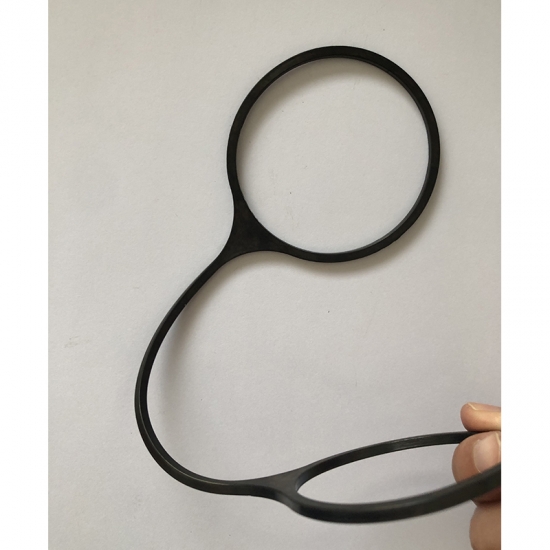
Um fabricante capaz de vedações de borracha personalizadas transforma seu desenho ou amostra em uma peça pronta para produção. Esse processo começa com a prototipagem e termina com a produção em larga escala. Cada estágio exige habilidades e controles diferentes.
Você começa compartilhando seus requisitos. Forneça um desenho de perfil ou foto da amostra, seu ambiente de trabalho e quaisquer preferências de material conhecidas. Seu fornecedor então analisa o projeto e pode sugerir melhorias. Essa colaboração garante que a peça final se ajuste à sua aplicação.
A velocidade da ferramentaria separa fornecedores fortes de fracos. Um parceiro de moldes certificado pode entregar um protótipo de material único em até 48 horas úteis após você aprovar o desenho do molde. Um protótipo coextrudado de durômetro duplo leva cerca de 72 horas. Parceiros não certificados geralmente precisam de 12 a 18 dias úteis para a mesma tarefa. Essa diferença é importante quando o cronograma do seu projeto é apertado.
A ferramentaria interna oferece uma grande vantagem. Um fabricante realiza 95 por cento de sua ferramentaria internamente. Ferramentas típicas de anéis de vedação (O-rings) com quatro a trinta cavidades são cortadas em cerca de oito horas. Ferramentas de produção de alta cavidade levam de dois dias e meio a três dias. A ferramentaria terceirizada pode levar semanas. A ferramentaria personalizada interna geralmente termina em um dia ou menos. Essa abordagem reduz os prazos de entrega e melhora a entrega.
A precisão do projeto do molde depende da contração do material e da resolução da impressora. Moldes impressos em FDM podem não ter a resolução necessária para linhas de partição niveladas. Pequenas lacunas causam rebarbas e vazamento de elastômero. Métodos de maior resolução, como SLA, produzem geometrias mais finas e melhores acabamentos de superfície. Esses moldes também facilitam a desmoldagem.
Seu fornecedor também deve oferecer gaxetas e vedações personalizadas adaptadas aos seus desenhos, amostras ou ideias. Isso inclui vedações de anel em D (D-ring) com seções transversais de fundo plano. O fundo plano evita torção e falha espiral durante a instalação.
Passar do protótipo para a produção total requer um controle de processo rigoroso. Seu fornecedor deve manter a mesma qualidade em 10.000 unidades como em 10 peças. O controle estatístico de processo (SPC) rastreia as medições dimensionais ao longo do tempo. Isso permite uma intervenção precoce antes que as peças saiam da tolerância.
A inspeção de primeira peça e a documentação PPAP confirmam que as dimensões, as propriedades do material e os parâmetros do processo atendem às especificações antes que a produção em massa comece. Os Procedimentos Operacionais Padrão documentam as temperaturas da prensa, pressões de injeção, tempos de cura e protocolos de desmoldagem. Gabaritos de inspeção, como medidores passa/não-passa, permitem uma verificação rápida no chão de fábrica.
A rastreabilidade do material é importante para aplicações OEM. O rastreamento de lotes de matéria-prima e produtos acabados evita variações entre lotes. Essa documentação apoia suas auditorias OEM e garante consistência.
As quantidades mínimas de pedido variam de acordo com o material e o fornecedor.
Seu fornecedor deve oferecer serviços OEM e ODM para corresponder ao seu modelo de negócios. Se você precisa de peças personalizadas para iluminação automotiva ou máquinas industriais, a escalabilidade e a consistência determinam o sucesso a longo prazo.
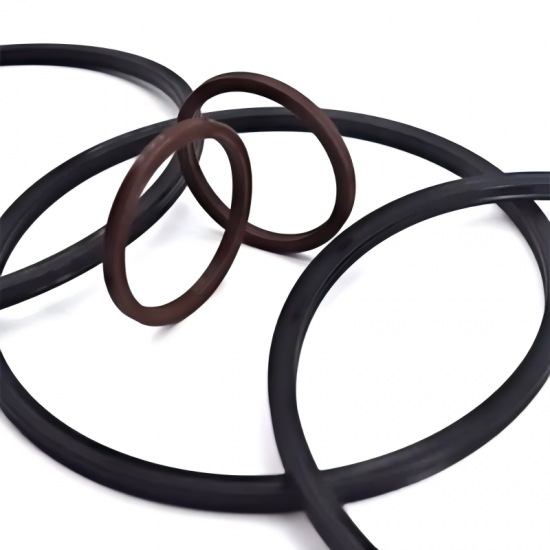
A seleção do material determina o desempenho da sua vedação em campo. Você deve combinar o elastômero com o seu ambiente operacional. Uma escolha errada leva a falhas prematuras, vazamentos e paradas dispendiosas.
Cada elastômero lida com diferentes produtos químicos e temperaturas. Analise esta comparação antes de especificar um composto:
Material
Óleo e Combustível
Ácidos e Bases
Ozônio e UV
Temperatura Máxima
Silicone
Moderado
Moderado (alcalino)
Excelente
Alta
NBR
Muito Bom
Ruim
Bom
—
FKM (Viton)
Superior
Excelente (ácidos minerais)
Excelentete
Alta
EPDM
Ruim
Excelente (ácidos diluídos, bases)
Excelente
Moderada
FFKM
Excelente
Superior (ácidos concentrados)
Excepcional
Muito Alta
Os anéis de vedação de FKM resistentes a combustível suportam uma ampla faixa de temperatura e resistem a combustíveis, solventes e produtos químicos agressivos. A dureza pode ser ajustada nesses materiais. Essa faixa permite que você ajuste a rigidez para suas vedações de borracha personalizadas.
O EPDM se destaca em ambientes externos. Ele resiste à luz solar, chuva, vapor, ozônio e contato com água. Escolha EPDM para aplicações OEM expostas ao clima, como vedações de fachada ou montagem de painéis solares. O FFKM custa mais inicialmente. Ele sobrevive ao oxigênio e ao plasma de flúor em processos de semicondutores. Nenhum outro elastômero resiste à exposição direta ao plasma. Essa capacidade justifica o valor premium quando o tempo de inatividade acarreta um custo elevado.
Seis modos comuns de falha ameaçam as juntas de borracha: deformação permanente à compressão, ataque químico, degradação térmica, rachaduras por ozônio, abrasão e extrusão. Cada modo está ligado a uma propriedade do material que você pode controlar.
A deformação permanente à compressão ocorre quando a vedação perde a recuperação elástica. FFKM e FKM resistem a isso melhor que o NBR. O ataque químico quebra as cadeias poliméricas. A estrutura totalmente fluorada do FFKM oferece resistência química quase universal. A degradação térmica amolece ou endurece o composto. Silicone e FFKM lidam bem com altas temperaturas. As rachaduras por ozônio afetam borrachas insaturadas. EPDM e silicone resistem ao ozônio inerentemente. A abrasão desgasta a superfície de vedação. Uma dureza maior melhora a durabilidade. A extrusão empurra a vedação para dentro de folgas sob pressão. Vedações com suporte lidam com altas pressões.
Combine seu material com o risco de falha predominante. Essa abordagem estende a vida útil da vedação e protege seus requisitos de desempenho personalizados.
Um fabricante que gerencia a mistura, moldagem e testes de compostos internamente tem maior controle sobre a consistência do material e a qualidade da produção. Isso também pode simplificar a comunicação e a resolução de problemas quando ajustes são necessários durante o desenvolvimento ou a produção em massa.
No entanto, a integração vertical por si só não garante a qualidade. Compradores OEM devem verificar como cada processo é controlado, documentado e verificado.
As capacidades de teste são igualmente importantes. Dependendo da aplicação, as verificações relevantes podem incluir dureza Shore A, resistência à tração, alongamento, deformação permanente à compressão, envelhecimento térmico e resistência química. Análises avançadas, como FTIR, podem ajudar a identificar mudanças na composição do composto e apoiar a consistência entre lotes.
Para projetos de vedação personalizados, o suporte de engenharia também deve cobrir a seleção de materiais, ferramentaria, prototipagem, revisão de desenhos e ajustes de projeto.
O suporte de engenharia diferencia um fornecedor capaz de um básico. A Análise de Elementos Finitos (FEA) simula como sua vedação se comporta sob pressão, temperatura e outras condições operacionais. Isso ajuda os engenheiros a antecipar e prevenir falhas na vedação antes que ocorram. Modelos de FEA transferem a carga entre superfícies em contato, consideram efeitos de atrito, preveem o escoamento localizado e determinam a distribuição da pressão superficial. Essas capacidades provam ser críticas ao avaliar superfícies de vedação e juntas parafusadas.
A simulação virtual reduz a dependência de testes físicos e acelera os ciclos de desenvolvimento. Você pode otimizar projetos antes de construir protótipos. Isso melhora a confiabilidade, a vida útil e a funcionalidade. A FEA também recria condições que causaram falhas prematuras na vedação. Os engenheiros obtêm, então, insights acionáveis para projetar vedações mais duráveis.
Considere anéis de vedação para portas de carregamento de veículos elétricos (EV). Esses componentes devem atingir graus de proteção adequados. A FEA ajuda a validar o projeto antes que a produção comece. Seu fornecedor deve oferecer consultoria de material e validação de desempenho juntamente com a simulação. Este pacote completo de engenharia suporta tanto aplicações OEM quanto projetos ODM. Também melhora a eficiência ao longo do seu cronograma de desenvolvimento.
A prontidão de produção separa um fornecedor que consegue fazer boas amostras daquele que consegue entregar em escala. Você precisa de provas de que cada lote atende às suas especificações. Esta seção mostra o que inspecionar antes de se comprometer com o volume.
Comece com a inspeção dimensional. Peças de borracha flexionam e encolhem após a moldagem, portanto, paquímetros padrão podem distorcer as medições. Seu fornecedor deve usar paquímetros calibrados para verificações básicas. Geometrias complexas exigem comparadores ópticos e sistemas automatizados de inspeção por vídeo. Essas ferramentas verificam tolerâncias rigorosas sem deformar o material flexível. A validação do molde vem a seguir. A geometria da cavidade precisa de verificação com máquinas de medir por coordenadas (CMM) de alta precisão. Um programa estruturado de manutenção de ferramentaria monitora o desgaste, evita a degradação da linha de partição e mantém os pinos centrais alinhados ao longo do tempo.
O teste de material confirma se o composto corresponde à sua especificação. Solicite testes de deformação permanente à compressão, que medem o quanto uma vedação retorna à forma original após compressão prolongada. Testes de resistência à tração e alongamento verificam os pontos de ruptura. A verificação com durômetro confirma se a dureza atende às necessidades da sua aplicação. Testes de envelhecimento ambiental preveem o desempenho a longo prazo usando métodos padronizados. Esses testes revelam rachaduras, descoloração e fragilidade antes que seu produto chegue ao campo.
O controle de processo mantém a produção estável. Seu fornecedor deve monitorar as temperaturas da cavidade do molde, gerenciar a duração do ciclo de vulcanização e automatizar os movimentos da prensa para consistência entre injeções. Parâmetros da máquina como velocidade de injeção, pressão de fechamento e posição de transferência precisam de rastreamento contínuo. Um capaz fabricante de vedações de borracha personalizadas documenta tudo isso para suas auditorias OEM.
A documentação prova que seu fornecedor controla a produção. Revise estes registros durante sua avaliação:
Tipo de Documento
Objetivo Principal
Quando Fornecido
Pacote PPAP
Valida queo processo de produção atende aos requisitos de projeto
Antes da produção em massa
Certificado de Conformidade
Certifica que cada remessa atende aos termos do pedido de compra
Com cada remessa
Inspeção de Primeira Amostra (FAI)
Confirma que a nova ferramentaria produz peças precisas
Após a construção da ferramenta
Certificação de Material
Prova que o composto bruto corresponde aos padrões de material
Por mudança de lote
Plano de Controle
Descreve os pontos de verificação operacionais durante a produção
Durante a configuração inicial
A rastreabilidade do material rastreia cada componente desde o fardo de polímero bruto até a caixa final. Números de lote e códigos de lote exclusivos permitem uma análise precisa da causa raiz. Isso restringe possíveis recalls a uma pequena fração da produção. OEMs automotivos esperam alta capacidade de processo nas dimensões da primeira amostra. Um Cpk (Índice de Capacidade do Processo) baixo sinaliza que o processo não é capaz.
Parcerias fortes baseiam-se em uma comunicação clara. Faça ao seu fornecedor uma pergunta direta: "Quais métricas ou indicadores-chave de desempenho (KPIs) você monitora para avaliar e pontuar seus próprios fornecedores de compostos de matéria-prima?"
A resposta deles revela como gerenciam sua própria cadeia de suprimentos. Confirme se eles solicitam dados de aplicação antes de enviar uma cotação. Verifique se as especificações de material e desempenho estão documentadas. Verifique se eles oferecem suporte à personalização para equipamentos legados ou fora do padrão. Analise o histórico de prazos de entrega e a precisão dos pedidos. Pergunte sobre análise de falhas e suporte à instalação. Compare o custo do ciclo de vida, não apenas o preço unitário.
A confiabilidade do fornecimento depende da transparência da capacidade. Seu fornecedor deve declarar os prazos de entrega típicos e a capacidade mensal. Isso permite que você planeje a produção sem surpresas. Procure indicadores de controle de processo, como alto Cpk e baixas taxas de defeitos. Sistemas de qualidade certificados, como IATF 16949 e ISO 9001, fornecem a estrutura. Padrões de classificação e tolerância fornecem requisitos adicionais. Infraestrutura de inspeção, como inspeção visual automatizada, reduz o risco do lote.
Revisões de produtos precisam de um processo formal de mudança. Qualquer alteração de material ou ferramental deve acionar a revalidação e documentos PPAP atualizados. Isso protege suas aplicações OEM de mudanças não anunciadas. Avalie a confiabilidade do fornecedor, a estabilidade financeira e o roteiro de produtos de longo prazo antes de assinar. Um fornecedor que investe em fabricação de alta qualidade e medidas rigorosas de controle de qualidade apoiará seu programa por anos. Esse compromisso oferece a eficiência e o desempenho que sua linha de produção exige.
Você agora tem seis critérios para orientar sua busca por fornecedores: certificações, personalização, experiência em materiais, integração vertical, suporte de engenharia e confiabilidade da parceria. Nenhum fator isolado garante o sucesso. O mais forte fabricante de vedações de borracha personalizadas combina conhecimento de materiais, capacidade de fabricação, controle de qualidade e suporte técnico em uma solução completa. Use esses critérios como uma lista de verificação ao avaliar candidatos. Compare suas certificações, analise seu histórico e teste sua profundidade de engenharia. Essa abordagem protege suas aplicações OEM e melhora a eficiência em toda a sua cadeia de suprimentos. Quando encontrar um fornecedor que atenda a esses padrões, solicite uma cotação ou consulta. Compartilhe seus desenhos, condições operacionais e expectativas de volume para iniciar a conversa. Esse passo coloca você no caminho para um desempenho confiável e estabilidade de fornecimento a longo prazo.
Você precisa da ISO 9001 como base para a gestão da qualidade. Para programas automotivos, exija a certificação IATF 16949. Aplicações médicas e de contato com alimentos exigem conformidade com os padrões relevantes. Essas credenciais verificam se seu fornecedor mantém processos documentados e controle de lote consistente.
Solicite certificações de material para cada lote. Peça testes de deformação permanente (compression set), resultados de resistência à tração e verificação de durômetro. Testes de envelhecimento ambiental preveem o desempenho a longo prazo. Um fabricante de vedações de borracha personalizadas capaz documenta todos os resultados de testes para suas auditorias OEM.
Parceiros de moldes certificados podem entregar protótipos de material único dentro de 48 horas úteis após a aprovação do desenho do molde. Protótipos de durômetro duplo levam cerca de 72 horas. Ferramental interno para ferramentas de O-ring típicas é concluído em aproximadamente oito horas. Ferramental terceirizado pode levar semanas. Ferramental personalizado interno geralmente é concluído em um dia ou menos.
Analise os relatórios de Inspeção de Primeira Peça (First Article Inspection) e a documentação PPAP. Verifique se seu fornecedor mantém alta capacidade de processo e baixas taxas de defeitos. Verifique a rastreabilidade do material desde o polímero bruto até os produtos acabados. Essas etapas confirmam a capacidade do processo antes de você se comprometer com a produção em volume.
Pergunte sobre a capacidade mensal e os prazos de entrega típicos. Confirme se seu fornecedor monitora o desempenho do fornecedor de matéria-prima. Analise o processo de gestão de mudanças para revisões de produtos. Um processo formal de mudança aciona a revalidação e documentos PPAP atualizados. A estabilidade financeira e o investimento em sistemas de qualidade apoiam a continuidade do fornecimento por vários anos.


 serviço on-line


