Para OEMs que compram componentes de borracha personalizados, escolher entre moldagem por injeção e moldagem por compressão afeta mais do que o método de fabricação. Influencia o investimento em ferramentas, a eficiência de produção, a consistência dimensional, o desperdício de material e o custo final por peça.
Nenhum dos processos é universalmente melhor. A escolha certa depende da geometria da peça, do composto de borracha, da demanda anual, dos requisitos de tolerância e das condições em que o componente irá operar. Para compradores que trabalham com um fabricante de peças de borracha personalizadas, como a Xiamen Fuste Rubber & Plastic Co., Ltd., avaliar esses fatores antecipadamente pode ajudar a reduzir alterações de ferramentas e riscos de produção.
Resposta rápida: A moldagem por compressão costuma ser adequada para componentes de borracha mais simples, volumes de produção menores e projetos em que o custo inicial da ferramenta é o que mais importa. A moldagem por injeção é geralmente mais atraente para geometrias complexas, produção repetível de alto volume e aplicações que se beneficiam da entrega automatizada de material e ciclos de moldagem mais curtos. A seleção final deve ser validada em relação ao design real da peça e aos requisitos de produção.
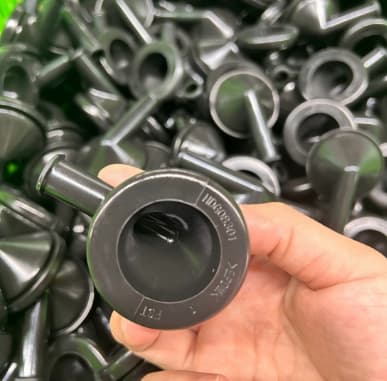
A moldagem por compressão começa com uma quantidade medida de borracha não vulcanizada colocada diretamente em uma cavidade de molde aquecida. O molde fecha sob pressão, forçando o composto a assumir o formato necessário enquanto o calor inicia a vulcanização. Após a cura, a peça é removida e pode passar por rebarbação ou inspeção adicional.
Esse processo relativamente simples é comumente considerado para mantas de borracha, juntas, tampas, vedações e outros componentes com designs de molde práticos. Pode ser uma opção sensata para o desenvolvimento de protótipos, pedidos de menor volume ou peças que não exigem a taxa de produção mais alta de uma configuração de moldagem por injeção totalmente otimizada.
Para compradores OEM, a principal vantagem é o potencial de manter o investimento inicial em ferramentas gerenciável. A moldagem por compressão também pode acomodar uma ampla gama de compostos de borracha e tamanhos de peças, dependendo do design do molde e do equipamento disponível.
No entanto, os compradores devem levar em conta o carregamento manual de material, o tempo de cura, a rebarba excessiva e os requisitos de acabamento. Esses fatores podem influenciar o custo de mão de obra, a produção por turno e a consistência dimensional. Um custo inicial de ferramenta mais baixo não significa automaticamente o menor custo total ao longo da vida útil do produto.
A Fuste Rubber fornece peças de borracha moldadas personalizadas para aplicações automotivas e industriais, incluindo capas protetoras, passa-fios, mantas e componentes de vedação. O processo adequado deve ser confirmado em relação ao desenho específico, ao composto e ao volume de pedido esperado.
Na moldagem por injeção de borracha, o composto é preparado e entregue em uma cavidade de molde fechada por meio de um sistema de injeção. O molde mantém a temperatura e a pressão necessárias enquanto a borracha cura. Uma vez concluído o ciclo de cura, a peça acabada é removida para inspeção e quaisquer operações de acabamento necessárias.
Em comparação com a moldagem por compressão convencional, a moldagem por injeção pode melhorar a automação do processo, reduzir algumas etapas de manuseio de material e apoiar a produção repetível em lotes grandes. Vale especialmente a pena avaliar quando um componente tem recursos intrincados, várias cavidades são necessárias ou o OEM espera que a demanda permaneça alta durante um programa de produção prolongado.
A moldagem por injeção ainda requer um controle cuidadoso do design do molde, do comportamento do composto, da pressão de injeção, da temperatura e das condições de cura. Ferramentas complexas podem aumentar o investimento inicial, e um design inadequado de canal de injeção (gate ou runner) pode criar problemas de preenchimento ou qualidade. O processo deve ser projetado em torno da formulação real de borracha, em vez de ser selecionado apenas pela velocidade.
A página de equipamentos de moldagem por injeção de borracha da Fuste Rubber fornece contexto adicional sobre o processo de moldagem por injeção e os equipamentos da empresa. Os compradores OEM podem usar essas informações como ponto de partida ao discutir os requisitos de produção com o fornecedor.
A comparação a seguir resume as trocas típicas. Os resultados reais variam de acordo com a geometria da peça, o composto de borracha, a contagem de cavidades do molde, a configuração do equipamento e os requisitos de inspeção.
| Fator de avaliação | Moldagem por compressão | Moldagem por injeção |
|---|---|---|
| Investimento inicial em ferramentas | Frequentemente menor para projetos mais simples | Frequentemente maior devido a ferramentas mais complexas |
| Eficiência de produção | Pode envolver mais manuseio manual e ciclos mais longos | Pode suportar ciclos mais curtos e maior automação |
| Geometria da peça | Bem adequada para muitas peças simples ou moderadamente complexas | Frequentemente vantajosa para recursos moldados complexos ou repetíveis |
| Consistência dimensional | Depende da preparação da carga, das ferramentas e do controle do operador | Pode oferecer forte repetibilidade com um processo validado |
| Desperdício de material | Material excessivo e corte/rebarba podem ser necessários | Pode reduzir algum desperdício, dependendo do design do canal e do molde |
| Adequação típica de projeto | Protótipos, peças mais simples e demanda de baixa a média | Peças complexas e programas estáveis de maior volume |
Uma distinção importante para as equipes de compras é a diferença entre o custo de ferramentaria e o custo total de propriedade. Um molde de compressão pode ser mais barato de fabricar, mas requisitos de mão de obra mais altos ou tempos de ciclo mais longos podem aumentar o custo por componente. Um molde de injeção pode exigir um investimento inicial maior, mas se tornar mais econômico à medida que o volume de produção aumenta.
Não há um limite universal de volume de pedidos em que a moldagem por injeção se torna a melhor opção. O ponto de equilíbrio depende da cotação do molde, do tempo de ciclo, das cavidades, do uso de material, da taxa de desperdício, das operações de acabamento e da demanda prevista. Solicitar uma comparação de custos para o mesmo componente sob ambos os processos é mais confiável do que depender de uma regra geral da indústria.
Os OEMs devem começar pelos requisitos funcionais da peça e, em seguida, comparar a economia de fabricação. Um fornecedor deve ser capaz de explicar por que um processo se adapta ao design, em vez de recomendar um método com base exclusivamente no maquinário disponível.
Por exemplo, uma almofada de borracha moldada usada em uma montagem industrial geral pode ser uma boa candidata para moldagem por compressão se sua geometria e suas tolerâncias permitirem. Um componente automotivo de alto volume com recursos detalhados e requisitos rigorosos de montagem pode justificar a moldagem por injeção após a validação da ferramentaria e do processo.
Considere uma sanfona de fiação de borracha automotiva personalizada. Sua estrutura corrugada deve flexionar durante o movimento da porta do veículo, protegendo a fiação contra água, poeira e abrasão. A recomendação de fabricação deve, portanto, considerar a geometria, a flexibilidade necessária, o desempenho de vedação, o design da ferramentaria e o volume anual esperado em conjunto.
Escolher entre moldagem por injeção e compressão não substitui a necessidade de selecionar o elastômero certo. O composto de borracha influencia o comportamento de cura, o preenchimento do molde, a flexibilidade, o desempenho de vedação, a resistência à exposição ambiental e a vida útil de serviço de longo prazo.
As considerações comuns sobre materiais incluem:
Estas são diretrizes gerais de seleção, e não substitutos para a qualificação de materiais. Os compradores devem especificar a temperatura operacional, o contato químico, a pressão, a deformação permanente à compressão (compression set), a dureza, as propriedades de tração e quaisquer requisitos regulatórios aplicáveis. A formulação exata deve ser testada em relação ao ambiente real de serviço do componente.
Para aplicações de vedação, os compradores de OEMs também podem revisar a gama de produtos de vedação e juntas de borracha da Fuste Rubber ao identificar componentes adequados para seus projetos.
Uma discussão útil com o fornecedor deve abranger mais do que o preço unitário. Antes de aprovar a ferramentaria, peça respostas claras às seguintes perguntas:
Essas perguntas são especialmente relevantes para OEMs automotivos e fornecedores de Nível 1 (Tier suppliers), onde um preço cotado baixo tem valor limitado se o componente não puder atender consistentemente às especificações do desenho. Uma decisão de compra sólida equilibra capacidade de fabricação, validação de processo, documentação de qualidade e estabilidade de fornecimento a longo prazo.
A Xiamen Fuste Rubber & Plastic Co., Ltd. fabrica componentes de borracha moldada e tubos de borracha extrudada para aplicações automotivas e industriais. As informações publicadas da empresa descrevem capacidades que abrangem materiais elastoméricos, design e fabricação de moldes e produção, com aplicações que incluem sistemas elétricos automotivos, motores, chassis, sistemas de arrefecimento e sistemas de combustível.
Para compradores OEM, este escopo de fabricação fornece um ponto de partida para discutir peças de borracha personalizadas com base em desenhos ou amostras. O segredo é confirmar o processo específico, o grau do material, os requisitos dimensionais, o plano de teste e o volume de pedido para cada projeto antes de finalizar uma cotação.
Para avaliar um projeto, prepare o desenho ou a amostra da peça, a previsão de demanda anual, os requisitos de material, as tolerâncias críticas, as condições operacionais e o cronograma de entrega desejado. A equipe da Fuste Rubber pode então avaliar os requisitos e discutir uma rota de fabricação adequada.
Visite o site da Fuste Rubber para explorar a linha de produtos da empresa ou entre em contato com a equipe sobre os requisitos de suas peças de borracha personalizadas.
Nem sempre. A moldagem por injeção costuma ser adequada para peças complexas e produção em maior volume, enquanto a moldagem por compressão pode ser mais econômica para componentes mais simples e projetos com orçamentos iniciais de ferramentas menores. O melhor processo depende do design, do composto, do volume de produção e dos requisitos de qualidade.
A moldagem por compressão geralmente apresenta custos iniciais de ferramentas mais baixos para peças simples. A moldagem por injeção geralmente exige ferramentas mais complexas, embora o investimento adicional possa ser compensado pela melhoria da eficiência de produção em volume suficiente.
A moldagem por injeção costuma ser uma forte candidata para programas estáveis e de alto volume, pois pode suportar automação e ciclos repetíveis. No entanto, o ponto de equilíbrio deve ser calculado usando custos reais de ferramentas, tempo de ciclo, material, acabamento e qualidade.
Sim. Peças de borracha personalizadas geralmente podem ser desenvolvidas a partir de desenhos de engenharia, arquivos CAD ou amostras físicas, sujeitas a revisão de design e viabilidade de fabricação. Os compradores OEM devem fornecer dimensões, requisitos de material, dureza, tolerâncias e condições operacionais.
Compare a amortização de ferramentas, o consumo de material, o tempo de ciclo, a mão de obra, os refugos, o corte de rebarbas, a inspeção, a manutenção e a demanda anual esperada. Solicitar cotações para ambos os processos usando a mesma especificação de peça fornece uma comparação mais significativa do que avaliar apenas o preço unitário.


 serviço on-line


