Os compostos de borracha desempenham um papel indispensável nas arquiteturas automotivas modernas, servindo como barreiras de importância crítica para contenção de fluidos, vedação ambiental, amortecimento acústico e isolamento de vibrações. Desde mangueiras de refrigeração sob o capô e suportes do trem de força até vedações de portas e carroceria e compartimentos de baterias de alta tensão, as escolhas de formulação governam diretamente a durabilidade do veículo, o conforto do motorista e a conformidade regulatória. Um composto subótimo operando dentro de ciclos de serviço automotivo severos corre o risco de endurecimento prematuro, trincas, extração química ou falha por compressão, levando a custosos pedidos de garantia e potenciais recalls de campo.
Para engenheiros de projeto automotivo e formuladores de borracha, o desenvolvimento de materiais apresenta um compromisso de engenharia contínuo. Os formuladores devem atender consistentemente a especificações rigorosas de desempenho físico, controlando os custos de matéria-prima, mantendo a processabilidade de lote para lote e cumprindo diretrizes ambientais globais cada vez mais rigorosas.
Este guia técnico abrangente detalha o ciclo de vida de desenvolvimento de compostos de ponta a ponta — desde a seleção do polímero base e interações entre carga e plastificante até a cinética de cura, simulação por elementos finitos e escalabilidade de produção.
O desenvolvimento de compostos começa qualificando a estrutura do polímero base em relação aos ambientes operacionais, exposição a fluidos e especificações de engenharia de OEMs (como SAE J200, ASTM D2000, VDA 675 e GMW3232).
O EPDM serve como o elastômero principal para vedações externas, vedações de janelas, dutos de HVAC e mangueiras de refrigeração do radiador. Sua estrutura de hidrocarboneto totalmente saturada confere resistência excepcional ao ozônio, radiação UV, oxidação térmica e intempéries. Em testes de envelhecimento acelerado, vedações de EPDM devidamente formuladas excedem 500 horas de exposição ao ozônio sem microfissuramento. O EPDM mantém alta flexibilidade de -40°C a +150°C. No entanto, sua estrutura não polar o torna vulnerável ao inchamento em óleos à base de petróleo, combustíveis e graxas de hidrocarbonetos.
A borracha nitrílica butadiênica oferece excelente resistência a óleos minerais, fluidos hidráulicos e combustíveis devido ao seu teor de acrilonitrila polar (ACN). O balanceamento do teor de ACN (tipicamente 18% a 50%) permite que os formuladores equilibrem a resistência ao inchamento por combustível em relação à transição vítrea em baixa temperatura (Tg). Para ciclos de serviço severos envolvendo vedação dinâmica do trem de força, correias dentadas e sistemas de combustível agressivos, a nitrila hidrogenada (HNBR) remove a insaturação da cadeia principal, elevando os limiares operacionais contínuos para 150°C enquanto aumenta a resistência à abrasão.
Os compostos de FKM são especificados para ambientes extremos, incluindo vedações de virabrequim, anéis de vedação de injetores de combustível e interfaces de turbocompressores onde as temperaturas excedem 200°C juntamente com a exposição a lubrificantes sintéticos, gases de escapamento ácidos e biocombustíveis agressivos.
Os silicones se destacam em extremos térmicos (-60°C a +200°C) com deformação permanente por compressão mínima, tornando-os ideais para juntas de iluminação automotiva, encapsulamento eletrônico e acoplamentos de turbocompressores. Os fluorosilicones adicionam resistência a solventes para aplicações especializadas de gerenciamento de combustível e vapor.
As cargas representam uma fração de volume substancial de qualquer composto de borracha técnica, ditando diretamente a dureza, a resistência à tração, a resistência ao rasgamento e a rigidez dinâmica.
|
Propriedade de Desempenho |
Negro de Fumo de Alta Estrutura (ex.: N330/N550) |
Sílica Precipitada Acoplada com Silano |
|---|---|---|
|
Módulo de Armazenamento Inicial |
Mais Alto |
Moderado |
|
Efeito Payne (Sensibilidade à Deformação) |
Pronunciado |
Significativamente Mais Baixo |
|
Histerese e Acúmulo de Calor (ASTM D623) |
~2x Mais Alto |
Baixo / Otimizado |
|
Aderência em Piso Molhado / Tração Dinâmica |
Moderado |
Superior |
|
Dissipação Estática e Condutividade |
Inerentemente Condutivo |
Não Condutivo (Isolante) |
Os plastificantes reduzem a viscosidade do composto, facilitam a dispersão da carga durante a mistura interna, diminuem as temperaturas de transição vítrea e melhoram o fluxo de extrusão. Em aplicações automotivas, a seleção do plastificante é limitada pela durabilidade a longo prazo e pelos padrões de segurança da cabine de passageiros:
A densidade de reticulação e a estrutura da ligação química governam se um elastômero vulcanizado se comporta elasticamente ou sofre deformação plástica permanente sob carga de aperto:
|
Critérios |
Sistema de Vulcanização por Enxofre |
Sistema de Peróxido Orgânico |
|---|---|---|
|
Tipo de Ligação de Reticulação |
Mono-, di-, polissulfídica (-Sx-) |
Ligações simples C-C diretas |
|
Energia de Dissociação de Ligação |
~270 kJ/mol (menor estabilidade térmica) |
~350 kJ/mol (alta estabilidade térmica) |
|
Temperatura de Serviço Contínuo |
Até 120°C |
Até 150°C - 175°C |
|
Deformação Permanente por Compressão (Carga a longo prazo) |
Moderada / Alta (suscetível a fluência) |
Excepcionalmente Baixa ( |
|
Resistência à Reversão Térmica |
Propenso à reversão em altas temperaturas de cura |
Livre de reversão |
|
Resistência à Tração e à Fadiga |
Vida útil sob flexão dinâmica superior |
Moderada; melhorada através de co-agentes |
A vulcanização com enxofre cria pontes polisulfídicas flexíveis que permitem a redistribuição de tensões locais ao redor de microdefeitos, tornando os pacotes de enxofre a principal escolha para peças sujeitas a flexão dinâmica contínua, tais como capas protetoras de suspensão e foles de eixos de transmissão.
A reticulação por peróxido forma ligações diretas de carbono-carbono que requerem substancialmente mais energia térmica para se dissociarem. Para juntas estáticas de refrigeração de motores, vedações de HVAC e mangueiras de turbo submetidas a testes prolongados de retenção de abraçadeiras, os sistemas de cura por peróxido eliminam a degradação por reversão e proporcionam uma deformação permanente por compressão mínima. A incorporação de co-agentes polifuncionais (por exemplo, TAC, TAIC ou TMPTM) eleva a eficiência da reticulação e aumenta o módulo.
A eletrificação transforma as expectativas de desempenho para os componentes de borracha automotivos tradicionais:
A formulação automotiva moderna exige a triagem contínua de substâncias químicas desde a fase inicial da receita:
Fluxo de Trabalho de Formulação de Compostos de Borracha Automotiva, Modelagem de Cinética e Testes Físicos
Os fluxos de trabalho de engenharia digital substituem agora as dispendiosas iterações físicas por tentativa e erro durante o desenvolvimento de compostos:
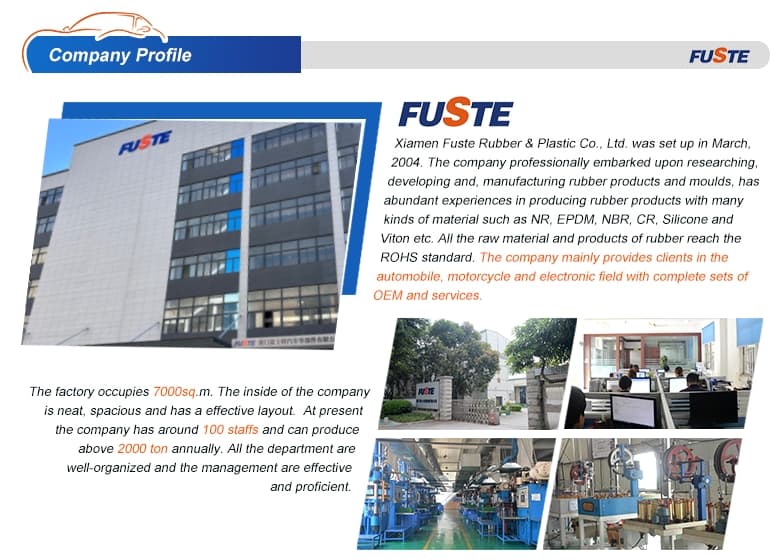
Uma formulação quimicamente otimizada requer uma composição industrial disciplinada e engenharia de ferramentas precisa para fornecer peças confiáveis em produção de alto volume. Fuste Rubber faz a ponte entre a química de formulação e a fabricação automotiva escalável:
Acelere o Seu Ciclo de Desenvolvimento:Se você precisa de desenvolvimento de formulação personalizada para atender a especificações rígidas de OEM ou precisa redesenhar um componente existente para menor custo e vida útil superior, entre em contato com a equipe de engenharia da Fuste Rubber hoje mesmo para analisar seus desenhos técnicos e especificações de compostos.
A prevenção da deformação permanente requer a especificação de um sistema polimérico de EPDM ou HNBR curado com peróxido com densidade de reticulação otimizada, evitando altos teores de enxofre que se degradam acima de 100 °C. A utilização de óleos parafinicos de alta pureza com volatilidade mínima e a manutenção da carga de enchimento abaixo de 60 phr preservam a elasticidade da matriz sob cargas contínuas de fixação por parafusos.
A exsudação ocorre quando aditivos de composição (como enxofre insolúvel, aceleradores de amina primária ou óleos plastificantes incompatíveis) excedem seu limite de solubilidade termodinâmica dentro da matriz polimérica curada, migrando para cristalizar na superfície. As ações corretivas envolvem o balanceamento de pacotes de aceleradores, a troca para plastificantes de alta solubilidade ou o uso de retardadores secundários para otimizar a cinética de reação.
Sim. Os coeficientes de expansão térmica diferem significativamente entre as matrizes poliméricas e as ferramentas de aço (a borracha retrai cerca de 1,5% a 3,5% após o resfriamento). Ao integrar a cinética de cura, as taxas de carga de enchimento e os modelos de contração térmica em pacotes virtuais de CAE, os engenheiros de ferramentas podem prever a retração diferencial com precisão, evitando o retrabalho dispendioso de ferramentas.
A Fuste emprega óleos de processo parafínicos severamente hidrogenados de volatilidade ultrabaixa e pacotes de cura por peróxido otimizados que deixam subprodutos de reação voláteis mínimos. Todos os materiais destinados a aplicações em cabine e sob o capô passam por rigorosos testes de cromatografia gasosa e embaçamento gravimétrico de acordo com as normas DIN 75201 antes da liberação para produção.


 serviço on-line


