Fissuração por ozônio, deformação permanente por compressão, incompatibilidade química, degradação por UV e fadiga mecânica respondem pela maioria dos casos de análise de falhas em borrachas automotivas. Esses cinco modos de falha deixam evidências distintas. A maioria das falhas prematuras remonta a uma incompatibilidade entre a intenção de projeto e as condições operacionais do mundo real, e não ao acaso ou má sorte. A prevenção é uma disciplina do lado do fabricante. As altas apostas envolvem paralisações dispendiosas, problemas de segurança e danos à reputação decorrentes de falhas inesperadas em elastômeros. Engenheiros que reconhecem o padrão resolvem o problema mais rapidamente. Este artigo examina cada modo através de seus sintomas, causas raízes e estratégias de prevenção. Em seguida, aborda os desafios de fabricação, uma estrutura de prevenção e o custo real de peças de borracha baratas.
A análise de falhas em borrachas automotivas atribui a maioria das falhas em peças de borracha a uma única origem: a incompatibilidade entre a intenção de projeto e as condições do mundo real. Os engenheiros especificam um material para temperatura nominal, carga e exposição química. O veículo então gera calor elevado, UV, ozônio, movimento repetido e fluidos que a especificação jamais antecipou. Uma falha em peça de borracha raramente decorre de pura má sorte. A premissa por trás da peça estava incorreta.
|
Categoria de Incompatibilidade |
Premissa de Projeto |
Condição do Mundo Real |
Problema Resultante |
|---|---|---|---|
|
Exposição ambiental |
Classificado para temperatura nominalre/UV/ozônio |
Calor elevado, UV, ozônio ao longo do ciclo de vida |
Deformação permanente por compressão, fissuração, perda de força de vedação |
|
Carga mecânica |
Compressão/tração/impacto dentro dos limites |
Carga de longo prazo, sobrecompressão, impacto |
Deformação permanente, seções transversais achatadas, vazamentos |
|
Movimento |
Tratado como contato estático |
Deslizamento repetido, rolamento, atrito |
Abrasão, perda de material, desempenho reduzido |
|
Exposição química |
Compatível com os fluidos esperados |
Óleos, solventes, produtos de limpeza em serviço |
Inchaço, degradação, rápida perda de desempenho |
|
Durômetro |
Dureza escolhida por suposição |
A carga real e a exigência de vedação diferem |
Muito rígido para vedar ou muito macio para manter a forma |
As consequências acumulam-se: vazamentos, danos a equipamentos, problemas de segurança, tempo de inatividade e danos à reputação. Dois casos práticos ilustram o padrão. Uma bucha de suspensão off-road falhou em seis meses porque a borracha natural entrou em contato com um pequeno vazamento de óleo no compartimento do motor; a borracha inchou e perdeu a pré-carga, gerando folga na direção. Uma combinação resistente a óleo de EPDM/PU eliminou o problema. Separadamente, uma bucha da barra estabilizadora de 85 Shore A escolhida para maior durabilidade quase não ofereceu amortecimento e causou fissuração por fadiga nos suportes do chassi em menos de 30.000 km; um projeto multicamadas de 70 Shore A restaurou a vida útil normal.
Cinco modos de falha dominam o campo e cada um deixa evidências reconhecíveis.
|
Modo |
Sintoma Típico |
Causa Raiz |
|---|---|---|
|
Incompatibilidade de material |
Endurecimento ou fissuração; inchaço ou amolecimento em poucas semanas |
Elastômero incompatível com a temperatura ou o meio de serviço |
|
Dureza ou compressão incorretas |
Vazamentos logo após a instalação; vedações difíceis de instalar |
Dureza Shore A inadequada para o projeto da ranhura |
|
Envelhecimento térmico |
Trincas superficiais, perda de elasticidade ao longo do tempo |
Serviço contínuo acima do limite de temperatura do material |
|
Extrusão e mastigação |
Bordas irregulares e mastigadas sob alta pressão |
A pressão força a vedação para dentro da folga mais rápido do que ela se recupera |
|
Ataque químico |
A vedação cresce, amolece ou desintegra |
A compatibilidade de meios foi negligenciada durante a especificação |
Estas principais causas raízes compartilham um tema: a física dos elastômeros versus o estresse do mundo real. A seleção de materiais e o projeto da ranhura determinam se ocorre uma falha na vedação. As seções dedicadas abaixo examinam cada modo através de sintomas, causas e prevenção.
A fissuração por ozônio deixa uma assinatura clara. As trincas correm em ângulos retos em relação ao eixo de deformação, de modo que um tubo de borracha curvado apresenta trincas em toda a sua circunferência. Elas começam nas superfícies expostas e crescem para dentro até penetrarem na parede de vedações ou tubos. A densidade de trincas aumenta com a concentração de ozônio, e cantos vivos atuam como locais de iniciação porque o estresse se concentra ali.
A química explica o dano. O ozônio ataca as duplas ligações em elastômeros suscetíveis, como borracha natural, SBR e borracha de nitrila. Esta ozonólise cliva a cadeia polimérica, e o peso molecular cai drasticamente até que o material perca resistência. As fontes de ozônio incluem descarga elétrica, descarga corona, eletricidade estática em compressores e smog fotoquímico. As superfícies de trincas recém-expostas enfrentam então novos ataques, de modo que a trinca cresce continuamente até que a peça falhe.
|
Aspecto |
Detalhe |
|---|---|
|
Orientação da trinca |
Ângulos retos em relação ao eixo de deformação |
|
Crescimento da trinca |
Da superfície para dentro, penetrando na parede |
|
Elastômeros vulneráveis |
NR, SBR, NBR, polibutadieno |
|
Fontes comuns de ozônio |
Descarga elétrica, smog, eletricidade estática |
Os fabricantes incorporam resistência ao ozônio no composto desde o início. A mistura de polímeros é um caminho: as polimisturas NBR-PVC com 20–60 phr de PVC de alto peso molecular resistem a mais de 1000 horas de exposição ao ozônio a 40°C e 50 pphm sem rachar. As misturas NBR-EPDM com compatibilizantes atingem mais de 800 horas sob as mesmas condições.
Os aditivos formam a segunda linha de defesa. Antizonantes, como derivados de p-fenilenodiamina a 0,5–5 phr, atuam como sequestradores de sacrifício, embora seu efeito se esgote em 6 a 18 meses. A cera de parafina a 0,3–10 phr aflora à superfície e forma uma barreira física. A vulcanização por peróxido cria ligações C–C que resistem ao ozônio melhor do que as ligações cruzadas de enxofre. A mistura adequada garante a dispersão completa, e o teste em câmara de ozônio confirma o desempenho antes da liberação. Qualquer borracha insaturada permanece vulnerável, portanto, a confiabilidade da vedação depende de projetar a prevenção de forma holística, em vez de confiar em um único aditivo.
A deformação permanente por compressão é uma perda permanente de recuperação após o tempo em serviço. Calor, tempo, química e excesso de aperto impulsionam a mudança. Uma vedação com alta deformação permanente por compressão pode parecer boa. Ela não vai empurrar de volta nem manter sua forma, de modo que vazamentos aparecem mais tarde.
|
Categoria |
Detalhes |
|---|---|
|
Sintomas |
Seção transversal achatada ou deformada; sem recuperação elástica; vazamentos e falha de vedação |
|
Causas raiz |
Longo tempo de compressão; alto calor; exposição química; material macio ou de baixa resiliência; sobrecompressão; envelhecimento |
|
Efeito da temperatura |
O calor acelera a perda de elasticidade; o frio extremo causa encolhimento e fragilização |
|
Efeito do tempo |
A carga de longo prazo excede o limite elástico e causa deformação permanente |
A contração a frio pode abrir caminhos de vazamento que permanecem após o aquecimento da vedação. O calor endurece a borracha e altera o alojamento. Ambos os efeitos aumentam o risco de falha.
A escolha do sistema de cura importa. A cura convencional com enxofre cria ligações cruzadas polissulfídicas que se rearranjam sob carga. A cura por peróxido confere ligações cruzadas de carbono-carbono estáveis. A densidade de ligações cruzadas precisa de equilíbrio: muito pouco permite fluxo viscoso, demais bloqueia a recuperação elástica. Os estabilizantes protegem contra o envelhecimento oxidativo e térmico. Plastificantes compatíveis mantêm a flexibilidade sem aumentar a deformação permanente por compressão. A mistura de polímeros, como NBR com PVC ou EPDM, pode melhorar a recuperação quando a proporção da mistura está correta.
O grau do material define o limite. Compostos especiais premium podem alcançar deformação permanente por compressão abaixo de 20% após 70 h a 125°C por meio de peso molecular controlado e cura com peróxido otimizada, enquanto os graus de alto desempenho mantêm baixos valores de deformação abaixo de 25% após 70 h a 125°C com resistência contínua ao calor de até 150°C. Graus de FKM e silicone mantêm baixa deformação permanente por compressão acima de 200°C. A dureza de 40 a 90 Shore A cobre a maioria das funções de vedação. Compostos de baixa deformação permanente, projeto correto de ranhura e esmagamento controlado preservam conjuntamente a força de vedação ao longo da vida útil.
A incompatibilidade química manifesta-se como inchamento, amolecimento, endurecimento ou fissuração. Uma junta pode crescer visivelmente em serviço e perder a aderência na superfície de contato. O fluido absorvido elimina aditivos e enfraquece ainda mais o material. Essas alterações produzem vazamentos na vedação que aparecem semanas após a instalação, e não no momento da montagem.
O mecanismo é uma incompatibilidade de solubilidade. Um fluido de serviço quimicamente semelhante ao elastômero, próximo em polaridade e parâmetro de solubilidade, é absorvido pela rede e força as cadeias poliméricas a se afastarem. Elastômeros apolares incham em fluidos apolares, e elastômeros polares resistem a eles. Fatores de processo como cura insuficiente ou má dispersão aumentam a absorção, mas apenas moderam a magnitude. Eles não podem salvar uma escolha de material fundamentalmente incompatível.
|
Elastômero |
Geralmente compatível com |
Geralmente incompatível com |
|---|---|---|
|
EPDM |
Água quente, vapor |
Óleos e combustíveis à base de petróleo |
|
NBR |
Óleos, combustíveis, graxas |
Oxidantes fortes, cetonas, fluidos de freio |
|
VMQ (silicone) |
Ar quente, água, intempéries |
Combustíveis, solventes concentrados |
|
FKM |
Ampla gama de óleos, combustíveis, alta temperatura |
Alguns tipos são vulneráveis a aminas, cetonas, água quente |
A temperatura elevada acelera essas reações. Acima de 400 °F, os FKM convencionais amolecem e formam bolhas em serviços com amina. Um regenerador de amina de refinaria apresentou endurecimento e trincas após 300 horas; um tipo de FKM anti-descompressão explosiva dobrou o intervalo de manutenção. Um sistema de lavagem cáustica fez as juntas de EPDM incharem cerca de 20% após 48 horas a 230 °F, e a troca para Aflas® quadruplicou a vida útil.
A prevenção começa com a análise da compatibilidade de fluidos na fase de projeto. Os engenheiros listam cada meio com o qual a peça entrará em contato, incluindo produtos de limpeza e fluidos temporários, e então associam o elastômero a essa lista. O NBR é adequado para óleos, mas falha no fluido de freio. O EPDM suporta vapor, mas se degrada em combustíveis. O FKM abrange uma ampla gama, com limites específicos para cada tipo.
A validação confirma a escolha. O teste de imersão no fluido real de serviço à temperatura de operação revela o inchaço e a alteração de dureza antes do início da produção. Os fornecedores devem fornecer dados de teste, e não apenas uma ficha técnica do material. O projeto correto do canal e a compressão controlada preservam a força de vedação mesmo quando ocorre um pequeno inchaço. Uma alteração de material por si só não pode consertar uma falha cuja raiz é o ataque químico; a especificação deve mudar junto com ela.
A luz solar degrada a borracha primeiro na superfície. A radiação ultravioleta carrega energia suficiente para romper as cadeias poliméricas, e o oxigênio se junta à reação para formar a foto-oxidação. O dano se manifesta como esbranquiçamento, desbotamento da cor, microfissuras na superfície e uma película opaca e endurecida. As fissuras então se propagam para o interior e reduzem a elasticidade. Os acabamentos externos, guarnições e mangueiras montadas perto de vidros enfrentam a exposição ambiental mais intensa, e as peças internas próximas às janelas também desbotam e envelhecem.
A causa raiz é a absorção de energia sem defesa. Ligações duplas e outros cromóforos no polímero absorvem luz UV e iniciam reações em cadeia de radicais livres. A cisão da cadeia amolece o material, enquanto a reticulação o endurece, de modo que a superfície e o núcleo envelhecem a taxas diferentes. O calor e o oxigênio aceleram o processo. Uma peça classificada para sombra pode falhar sob luz solar direta, e essa incompatibilidade entre a intenção do projeto e as condições reais impulsiona a maioria das falhas relacionadas aos raios UV.
Os fabricantes incorporam defesas contra UV na borracha em vez de depender de um único aditivo. Estabilizadores de luz de aminas impedidas, benzotriazóis e benzofenonas absorvem ou blindam a radiação UV e bloqueiam a cisão de cadeias, a reticulação, a descoloração e a perda de propriedades mecânicas. Antioxidantes primários e secundários trabalham em conjunto com eles para interromper reações de radicais livres. O negro de fumo e pigmentos especializados atuam como cargas de reforço e agentes de blindagem UV; além disso, o tamanho de partícula, a área superficial e a qualidade da dispersão afetam o desempenho.
Rotas de superfície e de polímeros adicionam mais proteção:
A estabilização personalizada compensa em aplicações exigentes. Um estabilizador de UV customizado desenvolvido para lentes de faróis automotivos estende a clareza da lente em 50% a mais do que as opções padrão e agora detém 70% do mercado de estabilizadores de UV para faróis automotivos. Esse resultado mostra como combinar o pacote de estabilizadores com a peça e seu perfil de exposição protege o desempenho de vedação ao longo da vida útil.
Ciclos de tensão repetidos impulsionam a fadiga mecânica. Uma peça flexiona, comprime ou estica milhares de vezes em serviço. Pequenas trincas se formam em concentrações de tensão e depois crescem até o material rasgar. Os sintomas incluem fendilhamento superficial, perda de pedaços nas bordas e perda progressiva de elasticidade. Vedações dinâmicas e suportes de motor frequentemente mostram esse padrão antes que uma falha visível apareça.
As causas raiz combinam carga cíclica, geometria inadequada e acúmulo de calor. Cantos vivos e rasgos inferiores concentram tensão. A sobrecompressão aumenta a deformação interna a cada ciclo. A flexão também gera calor, e a temperatura elevada acelera o crescimento de trincas. A abrasão e o desgaste decorrentes de detritos, contato deslizante ou superfícies de acoplamento ásperas removem material e encurtam a fase de iniciação de trincas. Uma peça classificada para trabalho estático não sobreviverá a uma aplicação dinâmica.
Os projetistas reduzem primeiro a concentração de tensões. Raios de concordância generosos, transições suaves e dimensões corretas de rasgos espalham a carga. A escolha do material vem em seguida: compostos resistentes à fadiga com densidade de reticulação balanceada resistem ao crescimento de trincas. O reforço e a dureza adequada mantêm a peça estável sob deflexão repetida. A validação com testes dinâmicos confirma o projeto antes da produção.
Os controles de produção protegem a intenção do projeto. Mistura consistente, cura controlada e tolerâncias dimensionais rigorosas evitam pontos fracos. Moldes limpos evitam defeitos superficiais que dão origem a trincas. A orientação adequada de instalação reduz a sobrecompressão e o desalinhamento em campo. Juntas, essas medidas estendem a vida útil e protegem o desempenho de vedação ao longo da vida do veículo.
Defeitos de extrusão frequentemente sinalizam problemas de reologia do composto em vez de falhas na máquina. A pele de tubarão aparece como uma rugosidade superficial fina e regular impulsionada pela instabilidade elástica na saída da matriz. A fratura de fusão grosseira produz falha superficial caótica em altas taxas de cisalhamento. A variação no inchamento da matriz reflete diferenças de elasticidade entre lotes e causa não conformidade dimensional. Os problemas de cura estão entre os problemas de maior custo na fabricação de peças de borracha. A pré-cura (scorch) encurta o t10 e produz marcas de fluxo ou preenchimento incompleto do molde. A cura insuficiente resulta em baixa dureza e módulo. A cura excessiva ou reversão degrada as propriedades físicas. A formação de bolhas e a porosidade criam defeitos estruturais que levam à falha em serviço.
Os diagnosticadores confirmam que o defeito é causado pelo composto antes de ajustar a extrusora. Uma varredura de frequência comparando o G' à linha de base revela um módulo deslocado. As curvas de cura servem como o principal diagnóstico: o t10 encurtado sinaliza pré-cura (scorch), um platô em declínio após o MH sinaliza reversão, e o t90 confirma a cura ideal.
Compostos de borracha inconsistentes e problemas de tolerância dimensional e ajuste criam causas a montante de falhas em campo em componentes de borracha. A distribuição desigual de calor durante a vulcanização gera gradientes térmicos e estresse interno sustentado. Caminhos de fluxo estendidos causam variações na densidade, taxas de cura e distribuição de carga. O projeto inadequado do molde traduz-se diretamente em empenamento da peça. Esses desafios na fabricação de peças de borracha exigem controle de processo rigoroso. A tolerância dimensional para grandes componentes de borracha varia de ±0,5% a ±2,0% do nominal, com o desvio de planicidade superficial não excedendo 0,1–0,3 mm por 100 mm. A consistência da dureza Shore mantém-se dentro de ±5 unidades Shore A. Os desvios de tolerância afetam o desempenho de vedação e a intercambiabilidade, portanto, até mesmo pequenos desvios dimensionais em peças de borracha podem causar vazamentos ou falha no sistema.
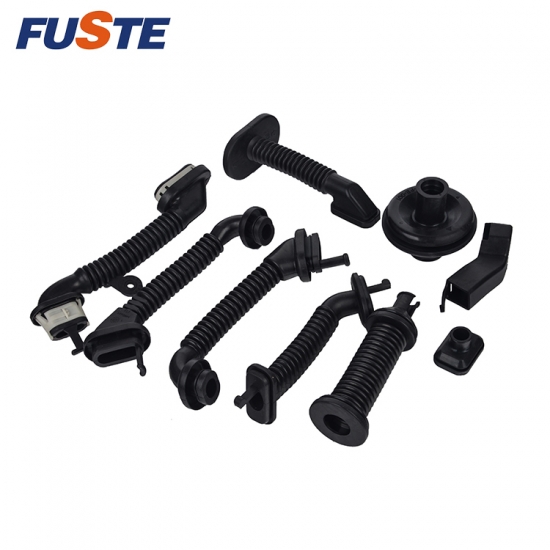
A prevenção começa na prancheta de projeto. Os engenheiros rastreiam cada falha até a pressão, calor, exposição química ou erro de instalação. A inspeção visual estruturada vincula padrões de danos, como deformação permanente por compressão, extrusão, ataque químico e degradação térmica, à sua causa. A revisão do projeto examina então as condições operacionais, a prática de instalação, a escolha do material e as tolerâncias dimensionais em conjunto. A geometria importa tanto quanto o composto. A profundidade e a largura da gaxeta, as folgas sob pressão e o acabamento da superfície de contato moldam a vida útil. Até mesmo um material correto falha quando o controle dimensional é inadequado.
O processo de seleção de materiais combina o elastômetro com o ambiente e o ciclo de trabalho. A compatibilidade de fluidos, extremos de temperatura, desempenho de compressão a longo prazo e características de envelhecimento impulsionam a escolha. Uma incompatibilidade de durômetro/dureza por si só pode causar vazamentos ou amortecimento deficiente, portanto, a dureza deve acompanhar a carga real e a demanda de vedação. A tabela abaixo resume as opções comuns.
|
Elastômetro |
Faixa de Temperatura |
Resistência Principal |
Aplicações Típicas |
|---|---|---|---|
|
NR |
-50°C a +70°C a longo prazo |
Alta resistência à tração e ao rasgamento, resiliência; baixa resistência a óleos e ozônio |
Suportes de vibração, molas, rolamentos |
|
EPDM |
-40°C a +150°C curadocom peróxido |
Excelente resistência a intempéries, ozônio e produtos químicos; incompatível com óleos minerais e combustíveis |
Vedadores de janelas, mangueiras, anéis O-ring, juntas |
|
NBR |
-40°C a +120°C |
Boa resistência a óleos e combustíveis; resistência limitada ao ozônio e intempéries |
Juntas, vedações, mangueiras |
|
HNBR |
Até 150°C |
Excelente resistência ao calor e ao ozônio, melhor deformação permanente à compressão |
Vedações que necessitam de resistência ao calor e a fluidos |
|
Silicone |
Uso contínuo até 200°C |
Excepcional resistência ao ozônio e intempéries; baixa resistência ao rasgamento |
Isolamento elétrico, vedações estáticas |
|
ACM |
150°C típico |
Excelente resistência ao calor e a óleos; baixa resistência à água |
Aplicações com calor e óleos |
|
CSM |
Calor seco até 150°C |
Excelente resistência ao ozônio e intempéries; baixa deformação permanente à compressão |
Mangueiras resistentes a intempéries, membranas |
|
ECO |
-40°C a +120°C |
Resistência ao calor, óleos, ozônio; inadequado para água e vapor |
Vedações, juntas, diafragmas |
|
FKM |
-30°C a 200°C |
Excepcional resistência ao calor, ozônio e produtos químicos |
Retentores de eixo, anéis de vedação, juntas |
A validação confirma a escolha. Testes rigorosos replicam as condições reais de serviço: pressão, temperatura e fluidos representativos. Os engenheiros medem as seções transversais e a compressão em relação ao projeto original, aplicando então critérios de aceitação antes da liberação. Projetar para evitar falhas nesta etapa custa muito menos do que um recall em campo.
Os controles de produção levam o projeto para cada unidade. Um sistema de qualidade TS16949 rege o processo, e os produtos cumprem as normas ASTM, SAE, DIN e JIS. As certificações ROHS, REACH e FDA cobrem substâncias restritas e aplicações de contato com alimentos. O controle de qualidade e os testes verificam a consistência do composto, o estado de cura e as dimensões antes do envio.
A Fuste ilustra como um fabricante integra a análise de falhas em borrachas automotivas ao seu processo. Fundada em 2004, a empresa opera uma fábrica de 20.000 metros quadrados com capacidade anual superior a 5.000 toneladas. Seus serviços abrangem design de fórmulas, fabricação de moldes e produção final. Essa integração apoia uma estrutura de prevenção onde a seleção de materiais, o ferramental e o controle de processos se reforçam mutuamente. Compradores que exigem dados de testes e auditorias de processos fecham o ciclo em relação às falhas de peças de borracha.
Um preço unitário baixo oculta o verdadeiro custo das peças de borracha. Compostos baratos frequentemente eliminam os estabilizadores, os controles de cura e as classes de materiais que evitam falhas prematuras em peças de borracha. A peça pode passar na inspeção de recebimento e ainda assim falhar em campo. Cada reclamação de garantia carrega custos de substituição, mão de obra e despesas administrativas. O tempo de inatividade soma ainda mais. Um veículo parado na estrada ou uma linha interrompida por uma vedação danificada custa muito mais do que a diferença de preço por peça. Reclamações repetidas também danificam a marca. Os compradores se lembram de vazamentos e quebras muito tempo depois de esquecerem a fatura. A análise de falhas em borrachas automotivas geralmente rastreia esses eventos até uma decisão de compras, e não a um defeito aleatório. A peça mais barata torna-se a mais cara assim que a falha entra na equação.
As equipes de compras podem filtrar fornecedores com perguntas diretas sobre material e processo. A tabela abaixo lista as principais áreas a serem investigadas.
|
Área de avaliação |
Pergunta para o fornecedor |
Por que isso importa |
|---|---|---|
|
Classe do material |
Qual classe de borracha está especificada e você pode fornecer a ficha técnica do material? |
As substituições podem alterar a durabilidade e o comportamento de ruído. |
|
Estrutura |
A peça é do tipo bucha, do tipo junta esférica ou de estrutura mista? |
Diferentes estruturas criam diferentes riscos de movimento e desgaste. |
|
Controle de adesão |
Como a adesão metal-borracha é controlada e verificada? |
Uma adesão fraca pode causar falha na interface e folga prematura. |
|
Tratamento de superfície |
Qual processo de limpeza, jateamento, fosfatização ou revestimento é usado? |
Uma preparação deficiente reduz a adesão e a resistência à corrosão. |
|
Dados de teste de fadiga |
Quais carga, ângulo, frequência, número de ciclos e temperatura foram usados? |
Um resultado só é útil quando as condições de teste correspondem à aplicação. |
|
Inspeção |
Quais dimensões e funções são verificadas online? |
Lacunas de inspeção permitem o desvio de lote. |
|
Rastreabilidade |
Você consegue rastrear dados de material, processo e inspeção por lote? |
A rastreabilidade encurta o tempo de investigação quando ocorrem problemas. |
Os fornecedores também devem confirmar a capacidade de fabricação em termos de mistura, preparação de metal, aplicação de adesivo, vulcanização, acabamento e inspeção final. A disciplina de controle de qualidade importa igualmente. Os compradores devem solicitar dados de curva de cura, relatórios de dureza, registros de tratamento de superfície e relatórios de ação corretiva. A aprovação por escrito deve reger qualquer alteração no grau do material, formulação, ferramental ou local de produção. Essas verificações transformam um pedido de compra em um acordo de qualidade controlado.
Rachaduras por ozônio, deformação permanente, incompatibilidade química, degradação por UV e fadiga mecânica remontam a uma causa raiz evitável. Incompatibilidade de materiais, dureza incorreta e condições de serviço negligenciadas impulsionam essas falhas. A prevenção funciona como um sistema. A revisão de projeto, a validação de material e o controle de processo devem reforçar uns aos outros. Os engenheiros devem especificar normas reconhecidas e exigir dados de teste. As equipes de compras devem auditar os processos dos fornecedores e exigir rastreabilidade de lote. Nenhuma solução única substitui essa disciplina. A análise de falhas em borrachas automotivas premia os fabricantes que a incorporam em seus sistemas de qualidade.Fuste, fundada em 2004, integra design de fórmulas, fabricação de moldes e produção sob o mesmo teto. Essa estrutura transforma a prevenção em prática diária.
O padrão de danos fornece a resposta. Rachaduras em ângulos retos em relação à tensão apontam para o ozônio. Uma seção transversal achatada sinaliza deformação permanente. Inchaço ou amolecimento indicam ataque químico. Esbranquiçamento e rachaduras superficiais sugerem exposição aos raios UV. Fissuras e bordas lascadas revelam fadiga mecânica. Cada padrão se conecta a uma causa raiz específica.
Não. Os antiozonantes se esgotam com o tempo e as barreiras de cera se desgastam. A proteção durável combina mistura de polímeros, pacotes de aditivos e cura por peróxido. A borracha insaturada permanece vulnerável de qualquer maneira. Os fabricantes validam o composto completo em testes de câmara de ozônio antes do lançamento.
A geometria e o processo geralmente determinam o resultado. Cantos vivos concentram tensão. A sobrecompressão aumenta a tensão interna. O controle de cura deficiente deixa pontos fracos. Um composto correto não pode compensar um projeto de canaleta defeituoso ou uma produção inconsistente. A revisão de projeto e o controle de processo devem reforçar a seleção de materiais.
Os compradores devem solicitar fichas técnicas de materiais, dados de testes de imersão e fadiga e registros de cura. Eles devem confirmar a conformidade com as normas ASTM, SAE, DIN e JIS, além de certificações ROHS, REACH e FDA, quando exigido. A aprovação por escrito deve reger qualquer alteração na formulação, no ferramental ou no local de produção.
Sim. Uma incompatibilidade de durômetro por si só causa vazamentos ou amortecimento deficiente. Uma peça muito rígida não consegue vedar; uma peça muito macia não consegue manter a forma. Os fabricantes oferecem dureza de 20A a 80A shore, e a especificação deve seguir a carga real e a demanda de vedação.


 serviço on-line


