Como você sabe se uma junta de borracha, mangueira ou bucha terá um bom desempenho antes de aprová-la? Você não pode julgar a confiabilidade apenas pela aparência. Peças de borracha falham de maneiras ocultas: endurecimento, rachaduras, deformação permanente ou separação de inserções metálicas. Esses defeitos geralmente permanecem invisíveis até que a peça chegue às ruas.
Uma falha não detectada pode causar vazamentos, vibração, ruído ou pedidos de garantia dispendiosos. Este guia transforma testes complexos de peças de borracha automotiva em pontos de verificação práticos que você pode aplicar durante a compra e a inspeção. Você aprenderá quais testes são importantes para a função de cada peça, como ler os dados do fornecedor e como criar um plano simples de inspeção de recebimento. Esse conhecimento protege sua linha de produção e sua reputação.
As verificações de peças de borracha combinam testes mecânicos, ambientais, químicos e dimensionais. Cada teste revela o comportamento sob estresse, calor ou fluido. Você não precisa executar todos os métodos em seu laboratório. Saiba quais verificações são importantes para a função da peça e como ler os relatórios dos fornecedores.
A inspeção de qualidade de recebimento ocorre antes que a produção em massa utilize matérias-primas ou componentes. Esse momento detecta defeitos antes que cheguem à sua linha de montagem. Os fornecedores podem substituir gradualmente materiais mais baratos — a degradação da qualidade. Um plano de verificação claro verifica os lotes em relação a um formulário de dados do componente. Use planos de amostragem de aceitação como AQL para aceitar ou rejeitar um lote.
A aceitação do fornecedor pode depender do próprio sistema de qualidade do fornecedor ou de auditoria de terceiros. Verificações de terceiros ajudam quando um fornecedor é novo, os materiais são caros ou a análise laboratorial é necessária. Cada etapa de verificação reduz o risco de defeitos ocultos na borracha.
Os testes mecânicos formam o núcleo dos testes de peças de borracha automotiva. A dureza conforme ASTM D2240 mostra a força de vedação. A resistência à tração e o alongamento conforme ASTM D412 revelam a resistência e a flexibilidade do material. A deformação permanente conforme ASTM D395 Método B mede a recuperação após compressão de longo prazo em temperatura elevada.
Testes ambientais e químicos simulam o serviço real. A resistência a fluidos conforme ASTM D471 verifica a mudança de massa após 72 horas em um fluido especificado. O envelhecimento por ozônio e calor expõe a borracha a rachaduras ou endurecimento. FTIR e TGA confirmam a família do polímero e o conteúdo de carga.
As verificações dimensionais cobrem todas as peças. Comparadores ópticos verificam as dimensões dos anéis de vedação (O-rings). Uma CMM lida com peças 3D complexas. Verificações visuais a 2,0 lux procuram bolhas, contaminação ou rebarbas maiores que 0,3 mm. O peso permanece dentro de ±5% da meta. A tabela abaixo lista a distribuição de métodos e as faixas de aceitação.
Propriedade
Método de teste
Faixa aceitável típica
Diâmetro da seção transversal (O-ring)
Comparador óptico / micrômetro
±0,05 a ±0,10 mm conforme desenho
Diâmetro interno (O-ring)
Comparador óptico
±0,15 a ±0,30 mm conforme desenho
Dureza (Shore A)
Durômetro (ASTM D2240)
±5 Shore A da meta
Aparência visual
Visual (iluminação de 2,0 lux)
Sem bolhas, sem contaminação, sem rebarbas >0,3 mm
Peso
Balança de precisão
±5% do peso alvo
A dureza e a resistência à tração formam a base dos testes de peças de borracha automotiva. Essas duas propriedades indicam como uma peça vedará, flexionará e sobreviverá sob carga. A ASTM D2240 cobre a medição de dureza, enquanto a ASTM D412 define os procedimentos de resistência à tração e alongamento. Juntos, eles revelam se um composto atende às suas metas de desempenho.
Um durômetro mede o quanto um penetrador com mola afunda na borracha. A escala Shore A vai de 0 a 100. Leituras mais altas significam borracha mais dura. A borracha macia fica entre 20-40 Shore A, a borracha média entre 40-60 e a borracha dura entre 60-80. Peças de vedação automotiva típicas incluem vedações de porta a 55 Shore A, O-rings pneumáticos a 65-75 e O-rings hidráulicos a 70-90. Leituras abaixo de 10 ou acima de 90 tornam-se não confiáveis e exigem uma escala de durômetro diferente.
A dureza afeta diretamente a força de vedação. Um O-ring de 70 Shore A assenta com menor força de compressão e adapta-se facilmente a superfícies rugosas. Um O-ring de 90 Shore A precisa de maior força para assentar, mas resiste à extrusão sob alta pressão. Acima de 3.000 psi (200 bar), uma vedação de 70 Shore A corre o risco de extrusão, enquanto 80-90 Shore A ainda pode precisar de um anel de apoio.
A temperatura muda tudo. Um composto de 70 Shore A pode se comportar como 55-60 Shore A na temperatura máxima de operação. A -40°F, uma vedação de nitrila de 70 Shore A pode agir como se tivesse uma dureza de 95 Shore A ou superior. Para climas frios, verifique o ponto de fragilização ou a temperatura TR-10, não apenas a classificação à temperatura ambiente.
A resistência à tração mede a força necessária para romper um espécime de borracha. O alongamento registra o quanto ele estica antes da falha. Esses valores revelam a qualidade e a flexibilidade do material. Um composto de nitrila atinge pelo menos 8 MPa a 50 Shore A e pelo menos 14 MPa a 70 Shore A. O HNBR estica de 200% a 500% no rompimento, enquanto o EPDM atinge de 200% a 600%.
Uma baixa resistência à tração sinaliza um conteúdo de carga fraco ou uma cura deficiente. Um baixo alongamento aponta para um composto rígido e quebradiço, propenso a rachaduras. Você deve comparar os dados do fornecedor com essas faixas antes de aprovar um lote. Uma peça com boa dureza, resistência à tração e resistência à fadiga suportará vibrações e ciclos térmicos sem falha prematura.
A deformação permanente à compressão merece atenção aqui. Compostos mais duros não resistem automaticamente melhor à deformação. Um EPDM curado com peróxido de 70 Shore A supera um EPDM curado com enxofre de 70 Shore A da mesma dureza. A temperatura acelera a deformação, portanto, avalie essa propriedade na temperatura real de operação. Duas rodadas de testes — dureza e tração — fornecem uma imagem clara da qualidade do composto antes que a peça chegue à sua linha de produção.
A resistência inicial significa pouco se uma peça falhar após seis meses sob o capô. Os testes ambientais simulam o calor, os fluidos e as condições climáticas que um componente enfrenta em serviço. Essas verificações revelam se um composto mantém suas propriedades ao longo do tempo.
A deformação permanente à compressão mede o quanto uma vedação de borracha deixa de recuperar sua forma após um esmagamento de longo prazo. Você comprime um espécime, mantém-no em temperatura elevada, libera-o e mede a deformação permanente. As normas ASTM D395 e ISO 815 definem esse procedimento. Um critério de aceitação comum limita a deformação permanente à compressão a um máximo de 25%. O teste ISO 815 pode ser realizado em temperaturas de até 150°C. Uma vedação com alta deformação permanente à compressão perde a força de contato e vaza.
O envelhecimento térmico expõe a borracha ao ar quente e rastreia a perda de propriedades. A norma ASTM D573 cobre o envelhecimento acelerado com uma perda máxima de 20% das propriedades após 168 horas a 100°C. A norma ASTM D865 valida a resistência ao calor com menos de 15% de perda de propriedades. Esses limites são importantes para juntas de tampa de válvula, anéis O-ring e qualquer vedação de borracha que fique próxima ao calor do escapamento ou do motor.
Temperaturas extremas causam falhas no mundo real. O superaquecimento desgasta prematuramente as vedações de impulso e decompõe o óleo lubrificante em depósitos. O resfriamento excessivo produz lama de água e óleo e corrosão. A escolha do material decide o resultado. O EPDM lida com oscilações de temperatura e permanece flexível. O silicone serve para calor e frio extremos. O NBR não é adequado para temperaturas extremas.
Os componentes sob o capô entram em contato com óleo, combustível e líquido de arrefecimento todos os dias. As normas ASTM D471 e ISO 1817 medem a resistência a fluidos. Um limite típico limita o inchamento de volume a 18% em óleo IRM 903. Materiais incompatíveis incham, racham ou vazam quando expostos a óleos, combustíveis ou líquidos de arrefecimento. O NBR resiste a óleo e gasolina, por isso os fabricantes o especificam para sistemas de combustível. O Viton também resiste a óleos e produtos químicos. A compatibilidade com o líquido de arrefecimento é um fator de seleção declarado, pois uma vedação incompatível falha precocemente.
Uma vedação de borracha perfurada da bomba pode puxar ar para dentro do sistema de arrefecimento. O ar misturado com o líquido de arrefecimento pode acelerar a formação de ferrugem em até 30 vezes. A ferrugem no líquido de arrefecimento atua então como um abrasivo que desgasta ainda mais as vedações.
O ozônio ataca a borracha esticada e causa rachaduras superficiais. As normas ASTM D1149 e ISO 1431 operam câmaras de ozônio a 25-200 pphm, tipicamente a 40°C, e documentam a formação de rachaduras. A Sumitomo Riko e a Yokohama Rubber testam mangueiras a 50-100 pphm e com UV-B a uma intensidade de 0,68 W/m²/nm. Suas descobertas mostram que o ozônio racha compostos não estabilizados rapidamente, enquanto a degradação por UV é mais lenta e afeta principalmente as propriedades superficiais e a cor. Pacotes de estabilizadores e antiozonantes no EPDM estendem a vida útil das mangueiras sob o capô em cerca de 35-50%. As normas ASTM G154 e ISO 4892 adicionam ciclos de intemperismo UV. Este teste é importante para vedações de borracha ao redor do capô e da tampa do porta-malas, que enfrentam luz solar, chuva e ozônio diariamente.
Os OEMs e fornecedores de Nível 1 exigem que os compostos atendam às normas SAE J200 ou ASTM D2000. O desempenho permanece rastreável à formulação, registros de mistura e dados de teste de lote. Essa rastreabilidade vincula resultados padronizados ao material em seu lote de produção. A durabilidade real depende da exposição à temperatura, óleo, líquido de arrefecimento e clima, não apenas do número em uma ficha técnica.
Peças de borracha com metal enfrentam estresse constante devido a vibrações e ciclos térmicos. Uma adesão fraca permite que a inserção de borracha se separe do núcleo de metal. Essa separação causa ruído, desalinhamento e falha prematura. Você precisa de testes de adesão e verificação de material para confirmar que a peça permanecerá unida.
A norma ASTM D429 define os métodos de teste padrão para adesão de borracha a substratos rígidos. Ela cobre cinco métodos designados por letras. O Método A usa um sanduíche de borracha entre metal sob tensão. O Método B aplica um teste de destacamento (peel) de 90 graus. A indústria automotiva trata o Método B como o padrão para controle de qualidade de produção. Sob a IATF 16949, a resistência mínima recomendada ao destacamento para suportes de motor automotivos é de pelo menos 6 kN/m (34 lb/in). Uma peça é aprovada apenas quando atinge esse valor com um modo de falha de ruptura de borracha (R). Falha adesiva (CM ou RC) significa rejeição.
Atributo
Detalhe
Norma reguladora
ASTM D429
Método padrão de CQ
Método B (destacamento de 90 graus)
Meta de resistência ao destacamento
Pelo menos 6 kN/m (34 lb/in)
Critério de aprovação
Falha por ruptura de borracha (R) em ou acima de 6 kN/m
Critério de reprovação
Falha adesiva (CM ou RC)
Realize um teste destrutivo por lote usando um dispositivo do Método B da ASTM D429. Essa prática detecta uma adesão fraca de borracha com metal antes que as peças cheguem à sua linha. Um processo adequado de adesão de borracha com metal controla a preparação da superfície, a aplicação do primer e a temperatura de cura. Cada etapa afeta a durabilidade final.
A espectroscopia FTIR identifica a família do polímero e detecta contaminação. Ela lê picos de absorção característicos para confirmar a identidade da carga durante a triagem de material recebido. A TGA mede o conteúdo de carga e voláteis em uma única execução. A decomposição do polímero ocorre entre 300-500°C. A combustão do negro de fumo no ar ou oxigênio ocorre entre 500-700°C. O resíduo de carga inorgânica permanece como massa acima de 700°C. Isso permite quantificar a carga de enchimento, cinzas e perda de voláteis.
Decomposição do polímero: 300-500°C.
Combustão do negro de fumo: 500-700°C.
Resíduo de carga inorgânica: acima de 700°C.
O controle de viscosidade reométrica e Mooney completa as verificações de consistência do composto. Juntos, esses métodos de teste verificam se cada lote corresponde à fórmula aprovada. Essa consistência protege a durabilidade a longo prazo em cada ciclo de produção.
Um plano de inspeção sólido protege sua linha de produção contra peças de borracha defeituosas. Você precisa de regras claras para tamanho de amostra, frequência de teste e critérios de aceitação. Essas regras devem corresponder ao nível de risco da peça e ao histórico do seu fornecedor.
Comece com o tamanho do seu lote e o limite de qualidade aceitável que você pode tolerar. Para peças de borracha automotivas, um NQA de 1,0 é comum. Siga estas etapas para criar seu plano de amostragem:
Determine o tamanho do lote e o nível de NQA especificado.
Consulte a Tabela I da MIL-STD-105D: localize a faixa de tamanho do lote e mova-se para o Nível de Inspeção Geral II para encontrar a letra de código do tamanho da amostra.
Consulte a Tabela II-A: encontre a letra de código para determinar o tamanho da amostra necessário, que você deve retirar aleatoriamente do lote.
Aplique o valor da coluna de NQA para encontrar os números de aceitação e rejeição: se os defeitos permanecerem iguais ou abaixo do número de aceitação, aceite o lote; se atingirem o número de rejeição, rejeite-o.
Use regras de alternância baseadas no histórico de qualidade: a inspeção rigorosa protege você quando o histórico de qualidade é insatisfatório, enquanto a inspeção reduzida funciona quando é necessária menos discriminação.
Para um lote de 3.201 a 10.000 peças, a letra de código L requer 200 peças aleatórias. Com NQA de 2,5% para defeitos graves e 4,0% para defeitos leves, você aceita se encontrar no máximo 10 defeitos graves e 14 leves. A Inspeção de Primeiro Artigo cobre uma bateria completa de testes de propriedades físicas no primeiro lote. O teste contínuo do lote de produção usa um conjunto reduzido — durômetro, tração e deformação permanente à compressão, no mínimo — em uma frequência definida.
Seu pacote de documentação deve incluir um Certificado de Conformidade, certificado de material, relatório de teste de propriedades físicas com dados reais do lote, relatório de inspeção dimensional e registros de processo. Para aplicações automotivas, a IATF 16949 estende a ISO 9001 com requisitos específicos automotivos, incluindo APQP, PPAP, FMEA e MSA.
Você pode detectar muitos defeitos com verificações simples de campo antes que os testes laboratoriais comecem. Aperte as mangueiras de borracha para confirmar se a borracha parece firme, mas flexível. Procure por abrasões, protuberâncias ou cortes — qualquer um deles significa rejeição. Verifique se há vazamentos nas peças que retêm fluidos e ar. Inspecione as buchas de borracha dos amortecedores quanto ao ressecamento. Para buchas de borracha da barra de direção, verifique se não estão rachadas ou cortadas e confirme a lubrificação adequada.
Verificações táteis revelam problemas ocultos. Sinta se a borracha está rígida e não flexiona facilmente — isso sinaliza endurecimento e perda de elasticidade. Aperte para verificar áreas macias ou esponjosas que indicam delaminação interna. Sinais visuais também importam: rachaduras superficiais perto de dobras ou braçadeiras significam borracha deteriorada, padrões de "pele de jacaré" indicam danos por ozônio, e resíduos oleosos ou inchaço apontam para ataque químico. Uma mangueira inferior do radiador colapsada pode estar sem sua bobina de reforço interna. Inclua essas verificações na lista de verificação do seu comprador para cada remessa recebida.
Um fornecedor qualificado de buchas de borracha deve provar sua capacidade antes que você conceda um contrato. Sua qualificação de fornecedor de buchas de borracha automotivas deve verificar testes de durabilidade internos, não apenas relatórios terceirizados. Um fornecedor que opera seu próprio equipamento de fadiga servo-hidráulico com carregamento multiaxial pode testar uma bucha por 500.000 ciclos para carros de passeio e 1.000.000 de ciclos para aplicações comerciais. Essa capacidade interna encurta os ciclos de feedback e fortalece seu processo de qualificação.
Sua qualificação de fornecedor deve confirmar uma certificação IATF 16949 válida cobrindo a categoria do produto e o local de fabricação. A certificação IATF 16949 sinaliza capacidade de PPAP, incluindo PFMEA, plano de controle, MSA, SPC e um Cpk de pelo menos 1,33 para características críticas. A ISO 9001 sozinha não satisfaz os requisitos críticos de segurança dos OEMs. Para qualidade, capacidade e desempenho de NVH, verifique capacidade da prensa de moldagem a 120% da previsão e manutenção documentada das ferramentas.
A rigidez e o desempenho dinâmico decidem o conforto de rodagem. Você precisa de testes de rigidez estática e dinâmica. A rigidez estática é executada a 0,01–0,1 Hz, enquanto a rigidez dinâmica normalmente é executada a 100 Hz. A taxa de rigidez dinâmica (DSR) informa quanto ruído a bucha transmite. Uma DSR mais baixa de 1,2–1,6 isola bem o ruído. Uma DSR mais alta de 1,8–2,5 pode passar o ruído da estrada para a cabine. A rigidez estática correta, por si só, não pode garantir o desempenho de NVH.
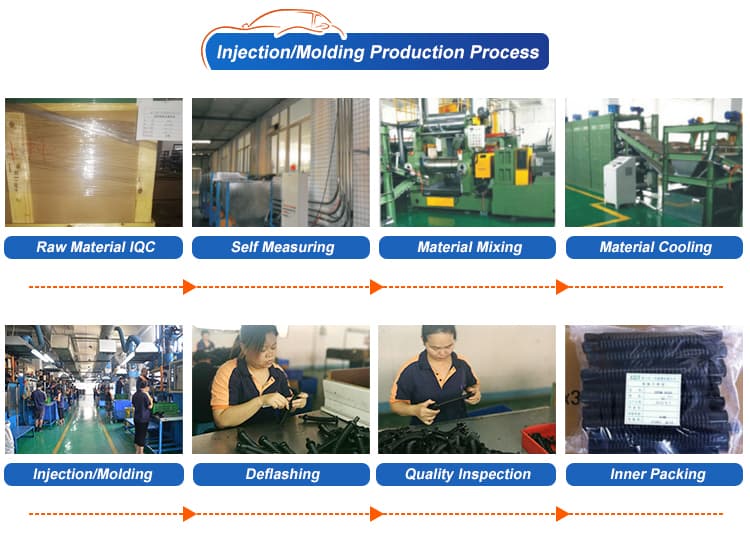
Use esta lista de verificação durante cada auditoria de qualificação de fornecedor:
| Área de auditoria | Itens da lista de verificação |
| Adesão borracha-metal | Testes de descascamento destrutivos (mínimo de 3 por lote); inspeção visual e ultrassônica; plano de reação definido |
| Rigidez e NVH | Teste de rigidez estática e dinâmica; cálculo da taxa de rigidez dinâmica |
| Validação de durabilidade | 500.000 ciclos para bucha de suspensão; 1.000.000+ para serviço pesado; sem separação de adesão; degradação de rigidez ≤20% |
| Proteção contra corrosão | 480 horas de névoa salina para peças padrão; 720–1000 horas para plataformas premium |
| Capacidade de produção | Capacidade nominal ajustada para OEE (70–85%); carta de compromisso de capacidade |
A validação de durabilidade deve incluir carregamento multiaxial e condições ambientais realistas. Seu fornecedor de buchas de borracha também deve fornecer relatórios de névoa salina de amostras de produção reais. Para verificações do sistema de qualidade e certificação, solicite registros de matéria-prima, dados de teste de carga dinâmica, resultados de teste de torção, teste de dureza e avaliação de envelhecimento por ozônio e calor. Um fornecedor com testes de durabilidade robustos e rastreabilidade protege seu programa contra falhas em estágios avançados.
Um preço baixo e uma superfície limpa podem enganá-lo. Compostos de borracha, força de adesão e comportamento à fadiga não podem ser julgados a olho nu. Você precisa de testes documentados para confirmar o que uma verificação visual não pode mostrar.
Documente a aprovação da sua amostra como um minicontrato. Especifique as características aprovadas, as condições de produção e as consequências caso as peças em lote não correspondam. Inclua uma cláusula que obrigue o fornecedor a notificá-lo caso qualquer variável de produção mude. Trate essa amostra aprovada apenas como prova de viabilidade. Exija evidências de que o fornecedor consegue repetir a qualidade entre turnos e lotes.
A correspondência de dimensões não confirma a qualidade do composto ou da adesão. Uma boa amostra não prova a consistência do lote. Um preço baixo muitas vezes esconde cortes na qualidade do material.
Uma amostra de bieleta estabilizadora pode passar em verificações visuais e de montagem. Isso não prova a repetibilidade para 100.000 peças. Peça certificados de lote e dados de capacidade do processo antes de aprovar o fornecimento em massa.
As peças de produção divergem das amostras aprovadas. As configurações das máquinas mudam, os lotes de material variam e as ferramentas sofrem desgaste. Sua inspeção de recebimento deve detectar esse desvio. Use certificados de lote para comparar cada remessa com a linha de base.
A degradação da borracha começa no momento da fabricação.Borracha EPDMnormalmente tem uma vida útil de 5 a 10 anos quando armazenada corretamente. A norma ARP 5316 rege o armazenamento de vedações elastoméricas, incluindo temperatura e embalagem.
A degradação oxidativa causa cisão de cadeia e reticulação adicional, enquanto a migração de plastificantes altera a flexibilidade. Qualquer uma dessas mudanças afeta a dureza e a deformação permanente à compressão. Uma vedação estática com deformação permanente à compressão superior a 50% perde a força de vedação e falha. Uma bucha com borracha endurecida transmite mais ruído da estrada. Essa mesma bucha pode perder sua adesão ao núcleo metálico. Buchas desgastadas degradam rapidamente a durabilidade do rodar. A durabilidade do composto depende do histórico de armazenamento, portanto, inspecione as buchas de borracha quanto a rachaduras superficiais.
Escreva a data de produção em seus registros de inspeção. Se um lote ficou armazenado por anos, teste a dureza antes da liberação. Testes simples na chegada protegem sua linha de falhas precoces. Substituir uma bucha que falhou custa mais do que detectá-la precocemente.
As verificações de peças de borracha não são reservadas para engenheiros de laboratório. Elas são uma ferramenta prática de gestão de risco para todo comprador. Uma qualificação forte protege sua linha de produção.
Comece com uma lista de verificação do comprador. Inclua dados de testes de peças de borracha automotivas, registros de qualificação de fornecedores e resultados de inspeção de recebimento. Em seguida, solicite dados de teste em sua próxima compra. Revise as certificações dos fornecedores. Realize verificações visuais e táteis básicas em cada bucha. Aperte a mangueira. Procure por rachaduras. Sinta se há endurecimento.
Um fornecedor qualificado com testes robustos compartilha dados prontamente. Confirme se o seu fornecedor de buchas realiza testes de durabilidade internos. Monitore a dureza da bucha e a deformação permanente à compressão.
A deformação permanente à compressão conforme a norma ASTM D395 é a que mais informa. Uma vedação com alta deformação permanente à compressão perde a força de contato e vaza. Limite a deformação permanente a um máximo de 25%. Combine este teste com leituras de dureza para confirmar se o composto vedará sob condições reais de operação.
Verifique se há certificação IATF 16949 cobrindo o local de fabricação. Confirme se o fornecedor opera um equipamento de durabilidade interno por 500.000 ciclos para veículos de passeio. Solicite dados de resistência ao destacamento conforme a norma ASTM D429 Método B. Procure uma relação de rigidez dinâmica entre 1,2 e 1,6 para um bom isolamento de ruído.
Não. Verificações visuais detectam defeitos superficiais como rachaduras ou rebarbas. Elas não podem revelar a resistência do composto, a qualidade da adesão ou a deformação permanente à compressão. Uma amostra limpa ainda pode falhar após ciclos térmicos. Sempre combine a inspeção visual com dados de teste documentados do fornecedor.
A borracha degrada-se desde o momento da fabricação. O EPDM normalmente dura de 5 a 10 anos quando armazenado corretamente. A degradação oxidativa altera a dureza e a deformação permanente à compressão. Verifique a data de produção em cada lote. Teste a dureza antes da liberação se uma remessa ficou armazenada por anos.
Comece com a amostragem AQL com base no tamanho do lote e na criticidade da peça. Para um lote de 3.201 a 10.000 peças, retire 200 amostras aleatórias. Não aceite mais do que 10 defeitos graves com AQL de 2,5%. Exija um Certificado de Conformidade, certificado de material e relatório de teste de propriedades físicas com dados reais do lote.


 serviço on-line


