Transformar um modelo CAD 3D em componentes de elastômero de alto desempenho exige muito mais do que ferramentas básicas. O moderno processo de fabricação de borracha une a engenharia de precisão à ciência dos materiais — onde decisões em estágio inicial na seleção do elastômero, cálculo de retração e geometria do molde determinam o custo unitário, os tempos de ciclo e a estabilidade dimensional.
Na produção personalizada de borracha para OEM, o ferramental de precisão representa um investimento de capital significativo. Ao contrário dos plásticos rígidos, o comportamento elastomérico introduz variáveis complexas no fluxo de material, posicionamento de entrada e controle de rebarbas. Uma vez que o aço é cortado, modificações retrospectivas tornam-se dispendiosas e atrasamos cronogramas de lançamento. Este guia abrangente percorre os estágios críticos do processo de moldagem de borracha — desde o DFM (Design for Manufacturability) até a produção em massa escalável — destacando os controles de engenharia que evitam revisões dispendiosas de ferramentas e protegem seus resultados financeiros.
Você inicia o processo de fabricação de borracha com o design da fórmula. Os engenheiros selecionam polímeros brutos e os misturam com agentes de cura, cargas e plastificantes. Esta etapa, chamada de composição, determina as propriedades finais do material. Em seguida, vem o design do molde e a fabricação das ferramentas. Você então passa para a prototipagem e validação antes da produção em larga escala.
Além da moldagem padrão, o processo de fabricação de produtos de borracha também inclui extrusão para perfis contínuos e calandragem para produtos em folha. Cada caminho compartilha a mesma lógica central: preparar o composto, moldá-lo e curá-lo através da vulcanização. Lidar com esses estágios interdependentes sob o mesmo teto ajuda a otimizar o controle de qualidade e manter a produção dentro do cronograma.
Um cronograma típico divide-se em três fases. O design e a prototipagem levam de 2 a 4 semanas. A fabricação do molde requer de 4 a 6 semanas. A produção e a entrega seguem de 2 a 3 semanas após a aprovação do molde. Esses cronogramas ajudam você a planejar recursos e definir datas de lançamento realistas.
A vulcanização é o processo químico que confere à borracha suas propriedades finais. Calor e agentes de cura criam ligações cruzadas entre as cadeias de polímeros. Essa rede transforma o material macio e pegajoso em uma peça elástica e durável. Sem a vulcanização, as peças de borracha falhariam sob estresse e calor.
Vários fatores influenciam o resultado. O uso de um ciclo de vulcanização de baixa temperatura e longo tempo forma uma rede de polissulfeto. Isso alcança maior densidade de ligações cruzadas de enxofre e resulta em maior resistência à tração. Substituir MBS ou TBBS por CBS em compostos de borracha natural também pode proporcionar maior resistência à tração e alongamento na ruptura. Um sistema de vulcanização convencional com ligações de polissulfeto oferece maior resistência à tração em comparação com a vulcanização eficiente com ligações de monossulfeto ou dissulfeto.
Sua escolha de material define como uma peça se comporta em sistemas de motor, elétricos, chassi, refrigeração e combustível. A etapa de composição da borracha combina polímeros brutos com agentes de cura, cargas e plastificantes. Este processo de composição adapta as propriedades do material para cada aplicação. Uma etapa de composição de borracha bem executada influencia diretamente o desempenho.
Escolher entre nitrílica e borracha EPDM requer uma compreensão clara das condições operacionais, em vez de confiar apenas na familiaridade com o material. A exposição ao óleo, faixa de temperatura, contato químico e fatores ambientais influenciam o desempenho de vedação a longo prazo. Quando o composto de borracha correto é combinado com os requisitos reais de serviço, vedações e juntas duram mais, funcionam de forma mais consistente e reduzem os custos de manutenção.
Você deve combinar o material com a condição de pior caso. Use dados testados em laboratório ou em campo para sua mídia específica. Considere materiais híbridos para aplicações com múltiplos estresses. Considere o custo do ciclo de vida, não apenas o preço da matéria-prima. Uma tabela comparativa ajuda você a visualizar as opções:
| Material | Melhor para | Nível de durabilidade |
| EPDM | Clima, UV, água | Alto |
| NBR | Óleo, combustível | Médio |
| Silicone | Calor, frio | Alto |
| Viton (FKM) | Produtos químicos, pressão | Muito alto |
O FKM oferece um desempenho excepcional em altas temperaturas. Ele oferece serviço contínuo de até 200°C. Sua deformação permanente à compressão após 70 horas a 200°C é ≤20%, em comparação com a NBR, que excede 60%. Essa durabilidade reduz a frequência de substituição e diminui o custo total de propriedade. Para aplicações em motores de alta temperatura, o FKM oferece durabilidade inigualável. Sua baixa deformação permanente à compressão e excelente resistência química o tornam ideal para vedações de óleo e anéis de vedação (O-rings). Ao combinar os compostos de borracha certos com seu ambiente operacional, você estende a vida útil do equipamento.
Depois de selecionar o material, você deve focar no design das ferramentas. O design do molde é uma das etapas mais importantes de todo o processo. Uma geometria de molde ruim pode arruinar até o melhor composto de borracha.
Três fatores dominam o design de moldes: contração, ângulos de saída e linhas de partição.
A borracha contrai à medida que cura e esfria. Cada material tem uma taxa de contração específica. Seu molde deve ser superdimensionado para compensar. Se você ignorar a contração, a peça final não atenderá às tolerâncias dimensionais. Isso é especialmente crítico para vedações e juntas que exigem um ajuste preciso.
Os ângulos de saída permitem que a peça seja liberada do molde. Sem saída suficiente, as peças grudam e deformam durante a ejeção. O ângulo depende da dureza e da geometria do material. Valores típicos são determinados pela dureza e geometria do material.
As linhas de partição são as emendas onde as metades do molde se encontram. Elas afetam a formação de rebarbas. Uma linha de partição bem projetada minimiza as rebarbas e reduz o acabamento secundário. Ela também influencia a facilidade de fabricação e manutenção das ferramentas.
Essas considerações afetam seu design para manufaturabilidade. Ao pensar no molde com antecedência, você evita modificações dispendiosas no molde mais tarde. Ferramentas e fabricação integradas garantem que o design e a produção trabalhem juntos desde o início.
Um parceiro de fabricação capaz se destaca em fabricação de moldes de borracha personalizados mantendo instalações de ferramentas totalmente internas. A fabricação interna de moldes oferece aos fabricantes controle preciso sobre tolerâncias de cavidade, acabamentos de superfície e prazos de entrega. Quando as ferramentas e a produção operam sob o mesmo teto, as equipes de engenharia podem iterar rapidamente protótipos, ajustar linhas de partição e ajustar dimensões com base em dados iniciais de inspeção CMM. Essa colaboração próxima elimina gargalos de comunicação entre ferramentarias externas e chão de fábrica, acelerando o tempo de colocação no mercado enquanto protege a qualidade repetível lote a lote.
Além disso, fabricantes qualificados trazem experiência em vários processos para recomendar a arquitetura de molde correta — seja projetando ferramentas de compressão de cavidade única para baixos volumes ou moldes de injeção de múltiplas cavidades balanceadas para programas de alto rendimento. Projetar ferramentas duráveis e endurecidas adaptadas ao método de moldagem específico não apenas reduz os custos de manutenção a longo prazo, mas também evita paradas inesperadas.
A atenção a esses fatores na fase de design do molde evita atrasos na produção e garante que suas peças de borracha atendam aos rigorosos padrões automotivos.
Você tem várias opções para construir protótipos. O Carbon DLS usa poliuretano real para produzir peças de borracha com qualidade de produção e propriedades isotrópicas consistentes. Materiais elastoméricos estão disponíveis em durômetros de 35A a 88A. A fundição de silicone requer uma peça mestre, criação de molde e fundição. Este método é inigualável para produzir muitas peças de protótipo. A criação do molde agora pode levar menos de dois dias, mas o processo geral permanece longo, mesmo para um único protótipo de elastômero.
A construção de moldes de protótipo oferece outro caminho. Moldes de protótipo exigem um investimento inicial significativamente menor do que as ferramentas de produção. Os custos variam muito dependendo da complexidade e do material, sendo moldes simples impressos em 3D muito menos caros do que moldes de alumínio usinados. As ferramentas de produção geralmente custam ordens de magnitude a mais. As ferramentas de protótipo geralmente representam apenas uma fração dos custos totais das ferramentas de produção. Essa economia inicial reduz diretamente os custos de validação. Você pode iterar sem grandes investimentos de capital.
Moldes de protótipo são geralmente usinados em CNC a partir de metais mais macios, como alumínio ou latão. Esses metais são menos caros de usinar e permitem um retorno mais rápido. Seu design de cavidade única torna mais fácil modificar a geometria. Apenas uma cavidade precisa de ajuste. Essa simplicidade evita a complexidade e o custo de moldes de aço endurecido de múltiplas cavidades. Modificar um molde de alumínio simplificado é muito mais fácil e barato do que retrabalhar um molde de produção de aço endurecido de múltiplas cavidades. A fase de protótipo torna-se uma validação de engenharia rigorosa que evita revisões dispendiosas nas ferramentas de produção.
Você deve validar os protótipos em relação aos padrões internacionais. ASTM e SAE fornecem sistemas de classificação para materiais de borracha. Esses padrões ajudam você a especificar peças de borracha em aplicações automotivas. A chamada de linha ASTM e SAE é um método padrão para definir propriedades de material e requisitos de teste.
A validação também cobre ajuste e função. Você verifica dimensões, deformação permanente à compressão e resistência química. As informações obtidas durante a moldagem do protótipo levam a um design final que requer muito menos revisões na ferramenta de produção. Isso economiza tempo e dinheiro na parte final do projeto. Um protótipo bem validado confirma o design do seu molde e o seu design para manufaturabilidade antes de você se comprometer com a produção total.
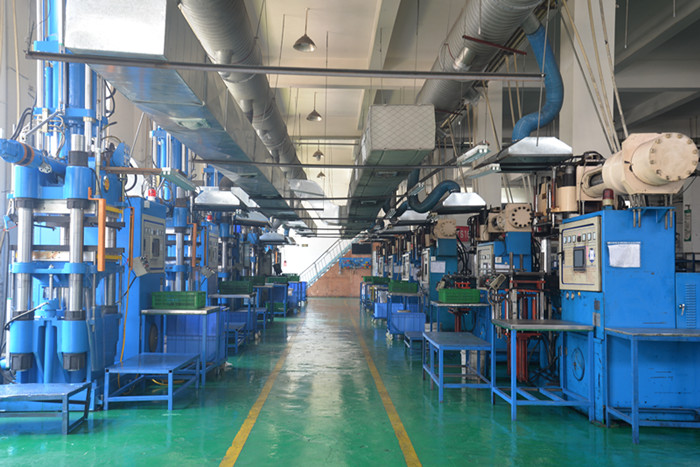
Agora você passa de protótipos validados para a produção em larga escala. O processo de fabricação de produtos de borracha oferece três caminhos principais para a produção em massa. Cada método se adapta a diferentes volumes, geometrias e orçamentos. Sua escolha afeta o tempo de ciclo, o custo das ferramentas e a consistência das peças.
A moldagem por compressão coloca borracha não curada diretamente em uma cavidade de molde aquecida. O molde fecha sob pressão. O calor e a pressão moldam o material e desencadeiam a vulcanização. Este método funciona bem para formas simples e volumes de baixo a médio. Você obtém custos de ferramentas mais baixos em comparação com outras técnicas de moldagem de borracha.
Os tempos de ciclo variam de acordo com a geometria da peça e o material. A moldagem por compressão geral envolve etapas que incluem pré-aquecimento, carregamento de material, fechamento do molde, cura, resfriamento e ejeção da peça, cada uma levando uma quantidade variável de tempo.
Sistemas de aquecimento avançados e otimização de pressão podem alcançar tempos de ciclo mais rápidos em comparação com os métodos tradicionais. Essa velocidade é importante quando você aumenta a escala.
A moldagem por transferência usa um pote de transferência para formas mais complexas. Você coloca borracha não curada em uma câmara acima da cavidade do molde. Um êmbolo empurra o material através de um canal de injeção para a cavidade. Essa abordagem lida com geometrias complexas melhor do que a moldagem por compressão. Ela também reduz as rebarbas e melhora o controle dimensional.
A moldagem por injeção injeta borracha pré-aquecida em uma cavidade de molde. O processo automatiza a alimentação de material, injeção e cura. Você obtém tempos de ciclo mais rápidos e tolerâncias mais rígidas. O desperdício de material cai significativamente.
Sua natureza automatizada a torna a abordagem preferida para designs complexos e aplicações exigentes onde a consistência é fundamental. Os fabricantes preferem este método para produções de alto volume porque ele oferece resultados consistentes e confiáveis com o mínimo de sucata. Este processo é particularmente adequado para peças complexas, oferecendo qualidade repetível em milhões de unidades para suportar facilmente programas automotivos e industriais exigentes.
Outros processos de fabricação de produtos de borracha incluem extrusão e calandragem. A extrusão molda perfis contínuos através de uma matriz, tornando-a ideal para mangueiras, vedações e guarnições. A calandragem produz folhas contínuas passando a borracha através de rolos de precisão, o que é adequado para juntas planas e materiais de revestimento. Cada caminho de fabricação requer ferramentas dedicadas e experiência específica em processamento.
Sua escolha entre esses métodos depende do volume, da complexidade da peça e do material. A moldagem por compressão oferece simplicidade e baixo custo de ferramentas. A moldagem por transferência equilibra complexidade e investimento em ferramentas. A moldagem por injeção oferece velocidade e consistência inigualáveis para produção de alto volume. Contar com capacidades integradas de design de moldes e ferramentas internas ajuda a apoiar todas as três abordagens, garantindo que seu projeto avance suavemente do protótipo inicial para a produção total.
A consistência separa um fornecedor confiável de um arriscado. Fabricantes estabelecidos mantêm uma qualidade repetível em todas as séries de produção por meio de instalações dedicadas e equipes qualificadas. Essa infraestrutura suporta controles de processo rigorosos em cada estação, garantindo um desempenho idêntico das peças, seja produzindo centenas ou milhões de unidades.
O processo de fabricação de borracha exige um controle preciso sobre o tempo de cura, temperatura e pressão hidráulica; pequenos desvios podem alterar as dimensões finais, a dureza do durômetro e a resistência à tração. Fabricantes como a Fuste enfrentam esse desafio por meio de instruções de trabalho padronizadas, monitoramento contínuo da cavidade e inspeção rigorosa durante o processo. Ao submeter cada lote à verificação dimensional e testes de reômetro sob sistemas de gestão de qualidade certificados (como ISO 9001 e IATF 16949), a rastreabilidade completa é mantida desde o composto bruto até a embalagem final, fornecendo a documentação de conformidade que as indústrias de alta confiabilidade exigem.
Aumentar a escala do protótipo para a produção em massa requer um roteiro de engenharia estruturado, em vez de apenas aumentar a capacidade da prensa. Uma estrutura de aumento de escala comprovada geralmente avança por cinco estágios: validação de protótipo para geometria e ajuste, teste de verificação de engenharia (EVT) em lotes piloto, teste de verificação de design (DVT) para capacidade de processo, teste de verificação de produção (PVT) para auditar tempos de ciclo e desgaste de ferramentas e, finalmente, produção em massa em escala total.
Ao aplicar essa disciplina estruturada juntamente com execuções piloto e auditorias formais, a Fuste ajuda as equipes de engenharia a reduzir os riscos da fase de aumento de produção. Essa supervisão sistemática garante que a produção de alto volume mantenha as tolerâncias mecânicas exatas estabelecidas durante a amostragem inicial — seja o componente produzido via moldagem, extrusão ou calandragem.
Navegar pelo caminho crítico desde a seleção do composto e design do molde até a fabricação em massa dita diretamente a longevidade da peça e o ROI geral do programa. A escolha do material define a resiliência ambiental, enquanto o design disciplinado das ferramentas protege a precisão dimensional e elimina rebarbas na linha de partição.
Alcançar resultados repetíveis em escala depende, em última análise, de um alinhamento estreito entre cientistas de materiais, engenheiros de moldes e equipes de produção. Fabricantes integrados como a Fuste reúnem essas disciplinas sob o mesmo teto, eliminando o jogo de culpa entre fornecedores e evitando retrabalhos caros nas ferramentas após o corte do aço. Com uma visão clara do ciclo de vida da fabricação de borracha, você pode qualificar melhor os parceiros OEM, otimizar os métodos de moldagem para o seu volume de produção e escalar para a produção em ritmo total com total confiança na consistência lote a lote.
O design e a prototipagem levam de 2 a 4 semanas. A fabricação do molde requer de 4 a 6 semanas. A produção e a entrega ocorrem de 2 a 3 semanas após a aprovação do molde. Esses cronogramas ajudam você a planejar recursos e definir datas de lançamento realistas. Decisões antecipadas sobre design e material afetam seu custo final e a qualidade da peça.
Compostos comuns incluem EPDM (resistência a intempéries e ozônio), NBR/HNBR (resistência a óleo e combustível), Silicone (altas/baixas temperaturas) e FKM (calor extremo e exposição química). A seleção do composto depende diretamente do seu ambiente operacional.
Componentes automotivos e industriais geralmente seguem os padrões ISO 9001 ou IATF 16949, apoiados por especificações de material ASTM D2000, relatórios de Inspeção de Primeira Amostra (FAI) e verificações dimensionais por CMM.
A moldagem por compressão oferece o menor investimento em ferramentas para lotes de pequeno a médio porte. A moldagem por injeção requer custos iniciais de ferramentas mais altos, mas oferece o menor preço unitário, ciclos mais rápidos e a maior consistência para execuções de alto volume.


 serviço on-line


