Fabricante de equipamento originalOs fabricantes avaliam os fornecedores com base em cinco critérios principais para aplicações de mangueiras de borracha. Esses critérios incluem qualidade, confiabilidade, conhecimento técnico, custo-benefício, conformidade e confiabilidade da cadeia de suprimentos. As mangueiras de borracha são componentes críticos em sistemas de refrigeração, combustível e hidráulicos automotivos. Cada aplicação exige uma avaliação rigorosa quanto à segurança e ao desempenho automotivo. O preço baixo raramente é o fator decisivo na escolha. As montadoras priorizam a qualidade consistente da borracha, o desempenho comprovado e o potencial de parceria a longo prazo. Cada mangueira deve atender a especificações rigorosas de materiais. A composição, a extrusão e a cura da borracha exigem controle preciso. Os testes de borracha verificam a durabilidade contra calor, óleo e pressão. A rastreabilidade da borracha documenta cada lote de produção. Selecionar o fornecedor certo de mangueiras de borracha automotivas requer uma avaliação cuidadosa das capacidades técnicas.
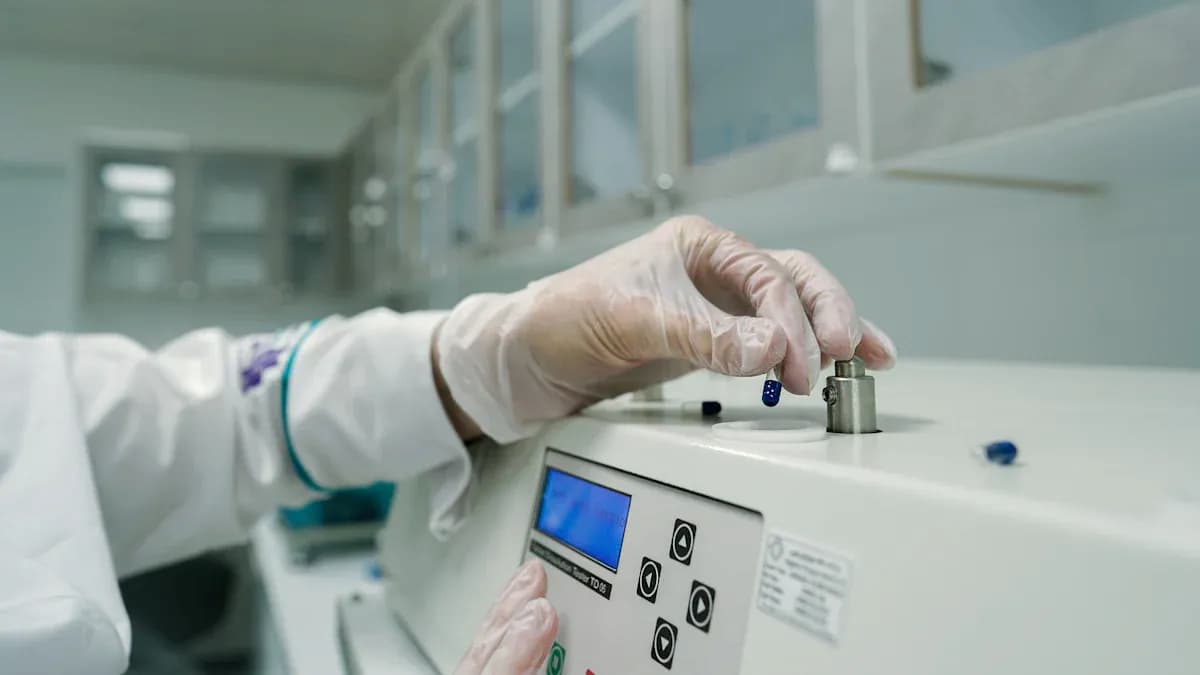
Os fabricantes de equipamentos originais (OEMs) priorizam fornecedores de mangueiras de borracha que mantêm um processo de produção completo e um sistema de controle de qualidade rigoroso. A segurança do veículo depende do desempenho correto de cada componente de borracha sob condições exigentes. Um fornecedor com controle total sobre a composição, extrusão e vulcanização da borracha oferece qualidade consistente que atende aos requisitos automotivos. Os OEMs avaliam se um fornecedor controla cada etapa, da matéria-prima à mangueira acabada.
Duas certificações formam a base para fornecedores de borracha automotiva: IATF 16949 e ISO 9001. A IATF 16949 é a norma de gestão da qualidade projetada para a produção de veículos. Ela vai além da ISO 9001 ao exigir prevenção de defeitos, redução de desperdícios e o uso de ferramentas essenciais para a indústria automotiva, como APQP, PPAP, FMEA, MSA e CEP. Essas ferramentas fornecem métodos sistemáticos para prevenir defeitos e impulsionar a melhoria contínua. Os fornecedores que implementam a IATF 16949 consideram zero defeitos como um requisito do sistema, e não apenas uma meta. A norma rege a inspeção de materiais recebidos, o controle de processos e a rastreabilidade do produto acabado. Auditorias anuais abrangem produção, gestão, pesquisa e desenvolvimento e atendimento ao cliente. As montadoras europeias e os fornecedores de Nível 1 também podem exigir auditorias de processo VDA 6.3, que avaliam o gerenciamento de projetos, o gerenciamento de fornecedores e a análise do processo de produção. Classificações A consecutivas nessas auditorias demonstram um sistema de garantia da qualidade construído para consistência entre lotes. Alguns fornecedores também possuem a certificação ISO 14001 para gestão ambiental. A FST, por exemplo, possui as certificações ISO 9001, ISO 14001 e IATF 16949, demonstrando seu compromisso com os padrões de qualidade.
Normas industriais como a SAE J30R9 para mangueiras de injeção de combustível e a SAE J20 R3 para mangueiras de silicone para aquecimento especificam requisitos de desempenho exatos. A SAE J30R9 exige um tubo interno de FKM para resistência a combustíveis, reforço de aramida para resistência à pressão e uma cobertura externa de borracha ECO para resistência ao calor e ao óleo. A norma especifica uma pressão de trabalho de 20 bar, uma pressão de ruptura de 83 bar e uma faixa de temperatura de -40 °C a +150 °C. A SAE J20 R3 estabelece requisitos para mangueiras de silicone para aquecimento utilizadas em sistemas de arrefecimento. Os fornecedores devem demonstrar que seus compostos de borracha atendem a essas especificações por meio de testes documentados.
A rastreabilidade de materiais é um requisito fundamental para fornecedores de borracha que atendem montadoras de veículos. As montadoras exigem que os fornecedores rastreiem cada lote de borracha, desde o polímero recebido até o produto final. Sistemas avançados utilizam etiquetas RFID, tecnologia blockchain e métodos de análise espectroscópica, como espectroscopia FTIR e Raman, para verificar a composição do material de borracha durante a inspeção de recebimento. Cada lote recebe um código de identificação exclusivo, vinculado a certificados do fornecedor, relatórios de testes de materiais e parâmetros de processamento. Esse nível de rastreabilidade da borracha permite que as montadoras identifiquem e resolvam rapidamente quaisquer problemas de qualidade.
A documentação necessária inclui os documentos do Processo de Aprovação de Peças de Produção (PPAP), a Análise de Modos de Falha e Efeitos (FMEA) e os planos de controle. Esses documentos comprovam que o processo de fabricação da borracha é eficiente e controlado. Os planos de controle detalham cada ponto de inspeção, desde a verificação da matéria-prima de borracha recebida até os testes do produto final. Os documentos de FMEA identificam os modos de falha potenciais na produção de borracha e descrevem as ações preventivas. O PPAP fornece evidências de que o processo de produção atende consistentemente a todas as especificações de desempenho e qualidade. Os fornecedores que mantêm documentação completa e sistemas rigorosos de controle de qualidade demonstram sua capacidade de atender aos padrões exigentes das aplicações veiculares.
As equipes de compras selecionam os compostos de borracha mais adequados para cada aplicação, com base nos requisitos de temperatura e pressão, exposição a fluidos e vida útil. Um material que apresenta bom desempenho em um sistema pode falhar rapidamente em outro. Essa realidade torna a ciência dos materiais uma competência essencial para qualquer fornecedor de mangueiras de borracha para a indústria automotiva.
Os fabricantes de equipamentos originais (OEMs) avaliam os requisitos de temperatura e pressão, juntamente com a compatibilidade com o fluido, antes de aprovar qualquer composto de borracha. O EPDM é adequado para aplicações com fluido refrigerante, água e exposição às intempéries.NBR adequado para contato com óleo e combustívelO HNBR oferece desempenho em condições exigentes de calor, óleo e resistência mecânica. O FKM resiste a altas temperaturas e fluidos agressivos. O silicone é indicado para aplicações em altas temperaturas onde a flexibilidade é fundamental.
As mangueiras de radiador modernas utilizam borracha EPDM. Este material resiste ao calor, ao ozono, ao envelhecimento e às intempéries. A escolha reflete décadas de dados de campo que demonstram que o EPDM tem uma durabilidade superior às alternativas em sistemas de arrefecimento.
A resistência a fluidos varia drasticamente entre os materiais. O EPDM apresenta um inchamento de 30 a 50% em combustíveis de hidrocarbonetos. O fluorosilicone apresenta um inchamento inferior a 5%. O fluorosilicone custa de 3 a 5 vezes mais e oferece menor resistência mecânica. Os fabricantes de equipamentos originais (OEMs) avaliam cuidadosamente essas vantagens e desvantagens.
| Material | Melhor aplicativo | Ponto Forte Principal |
| EPDM | Líquido de arrefecimento, água, tempo | Resistência ao calor e ao ozono |
| NBR | Óleo, combustível | Resistência a hidrocarbonetos |
| HNBR | Calor, óleo, tensão mecânica | Desempenho equilibradoormance |
| FKM | Alta temperatura, fluidos agressivos | Resistência química extrema |
| Silicone | Alta temperatura | Flexibilidade e estabilidade térmica |
Normas como SAE J30 R9 e ISO 19973 definem protocolos de teste para resistência a combustíveis, expansão volumétrica, retenção da resistência à tração e alteração da dureza após imersão em combustível. Testes de envelhecimento acelerado combinam a exposição a combustíveis com ciclos térmicos, resistência ao ozônio e estresse mecânico. Esses testes simulam uma vida útil de 150.000 milhas ou 15 anos. Construções multicamadas com camadas de barreira impedem a penetração de combustível, mantendo a flexibilidade.
Os fabricantes de equipamentos originais (OEMs) exigem que os fornecedores entreguem mangueiras com extrusão e conformação personalizadas, reforço e construção multicamadas, além de dimensões, formatos, dureza e especificações personalizadas. O desenvolvimento de ferramentas e moldes segue os projetos aprovados. O desenvolvimento de protótipos e amostras valida o desempenho antes da produção em massa.
Cada conector de mangueira de silicone deve atender aos mesmos rigorosos requisitos de temperatura e pressão que o conjunto completo. Conectores de mangueira de silicone personalizados passam pela mesma validação. Um conector de mangueira de silicone que falha sob temperatura ou pressão de trabalho máximas compromete todo o sistema. Os produtos de silicone da Fuste atendem a esses requisitos de temperatura e pressão por meio de uma cuidadosa seleção de compostos. As classificações de temperatura máxima e mínima para cada formulação de silicone orientam o processo de projeto.
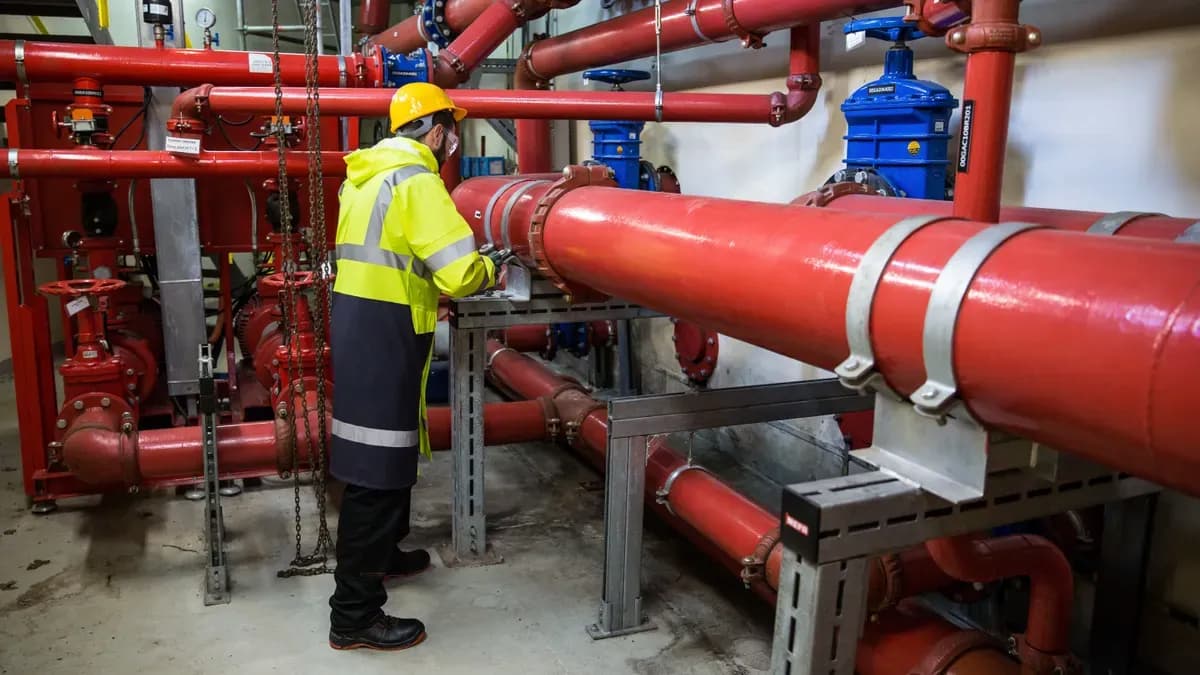
Os fabricantes de equipamentos originais (OEMs) exigem resultados de testes documentados antes de aprovar qualquer produto.mangueira de borrachaPara a produção, a norma ASTM D412 mede a resistência à tração e o alongamento de elastômeros utilizando uma máquina de ensaio universal. Este ensaio determina a tensão máxima antes da ruptura e o alongamento máximo na ruptura. A norma ASTM D471 avalia a resistência a fluidos e também monitora as alterações na resistência à tração e no alongamento após a exposição a óleos, combustíveis e fluidos de arrefecimento. Esses ensaios confirmam que os compostos de borracha mantêm a integridade mecânica em condições reais de uso.
A validação específica da aplicação segue os testes de materiais. A norma ISO 1817 especifica os procedimentos para determinar o efeito de líquidos em materiais de borracha, avaliando a compatibilidade com óleos, combustíveis e água. Os materiais das mangueiras de refrigeração são submetidos a testes de ciclo térmico que replicam as condições de aquecimento e resfriamento, avaliando a estabilidade dimensional e a retenção da flexibilidade. A SAIC-GM condiciona amostras de mangueiras em fluidos refrigerantes à base de glicol a 125 °C por 1000 a 3000 horas. Testes de pressão de ruptura pós-envelhecimento garantem a integridade estrutural. A resistência ao ozônio e a flexibilidade em baixas temperaturas, até -40 °C, comprovam o desempenho em todas as faixas de operação. Mangueiras de silicone para aquecedores requerem validação semelhante. Os compostos de silicone devem manter a flexibilidade após exposição prolongada ao calor. Conjuntos de mangueiras de silicone são submetidos a testes de ciclo de pressão combinados com exposição a glicol. Esses testes simulam as tensões térmicas e mecânicas do mundo real. Uma mangueira de silicone que passa nos testes de materiais ainda pode falhar na validação da aplicação. Os fabricantes de equipamentos originais (OEMs) tratam os testes específicos da aplicação como uma etapa de aprovação separada.
Os fabricantes de equipamentos originais (OEMs) auditam a capacidade de produção e a consistência dos lotes antes de se comprometerem com pedidos em grande volume. Eles solicitam as taxas de aprovação de lotes para a categoria de produto nos últimos seis meses. Pedem informações sobre as faixas de tolerância do diâmetro interno da mangueira e os métodos de verificação. Examinam como os fornecedores lidam com lotes não conformes e solicitam análises de causa raiz quando ocorrem defeitos. Testes de materiais recebidos, frequência de amostragem em linha e testes de controle de qualidade de saída são fatores considerados na avaliação.
| Dimensão de auditoria | O que os fabricantes de equipamentos originais (OEMs) verificam |
| Registros de consistência de lote | Taxa de aprovação para categoria de produto ao longo de seis meses |
| Tolerância dimensional | Faixa de diâmetro interno e método de verificação |
| Manuseio de não conformidades | Processo de resolução e análise da causa raiz |
| Alterações na matéria-prima | Como o fornecedor responde às mudanças nas especificaçõesnges |
| Amostragem em linha | Frequência de amostragem de mangueiras durante a produção |
A certificação ISO confirma a existência de um sistema de gestão da qualidade. No entanto, ela não garante que o sistema seja aplicado de forma consistente em todos os lotes de produção. Um fornecedor pode possuir documentação ISO válida e ainda assim enviar lotes com variações mensuráveis na espessura da parede da mangueira ou na pressão nominal. A questão crucial é: qual é a taxa de defeitos entre lotes e como o fornecedor a monitora e divulga? Os fabricantes de equipamentos originais (OEMs) também verificam as avaliações dos fornecedores e obtêm referências de clientes existentes. A confiabilidade na entrega, considerando volumes reais de pedidos, é mais importante do que o desempenho em amostras. Planos de contingência e backup para eventuais faltas de matéria-prima fortalecem ainda mais a posição do fornecedor.
Os fabricantes de equipamentos originais (OEMs) avaliam os custos considerando o custo total de propriedade. O preço unitário representa apenas um fator nessa equação. Os custos de ferramental e desenvolvimento exigem investimento inicial. As taxas de refugo e defeitos adicionam despesas ocultas ao longo do tempo. A vida útil e a confiabilidade do produto determinam a frequência de substituição. Um produto de borracha com preço unitário mais baixo pode apresentar falhas mais cedo e custar mais a longo prazo. Os OEMs comparam os fornecedores considerando o custo total, e não apenas o preço da fatura.
Um composto de borracha resistente ao calor e à exposição a produtos químicos prolonga a vida útil. Uma vida útil prolongada reduz as solicitações de garantia e os custos de substituição. Os fabricantes de equipamentos originais (OEMs) calculam o custo total combinando o preço de compra, a amortização das ferramentas, o tratamento de defeitos e o risco de falhas em campo. Um componente de borracha que passa pela validação, mas apresenta inconsistências na qualidade do lote, gera custos imprevisíveis. Fornecedores que controlam a composição e a extrusão da borracha reduzem essa variabilidade. Eles também diminuem o risco de falhas em campo que prejudicam a reputação da marca.
A consistência nas entregas afeta diretamente os cronogramas de produção. Um atraso na entrega de borracha pode paralisar uma linha de montagem automotiva. As montadoras monitoram as taxas de entrega pontual e os prazos de entrega de todos os fornecedores. Elas também avaliam a estabilidade a longo prazo. Um fornecedor com dificuldades financeiras ou escassez de matéria-prima não consegue manter um fornecimento consistente de borracha. As montadoras preferem fornecedores com planos de contingência para o fornecimento de matéria-prima e capacidade de produção.
Um automóvel competentefornecedor de mangueiras de borrachaApoia os fabricantes de equipamentos originais (OEMs) desde a seleção de materiais e prototipagem até a validação e produção em massa. Esse suporte reduz o risco de desenvolvimento e acelera o lançamento no mercado. Parcerias de longo prazo beneficiam ambas as partes. O fornecedor garante pedidos estáveis. O OEM obtém uma fonte confiável de componentes de borracha com desempenho comprovado. Os OEMs valorizam fornecedores que investem em novas formulações e capacidades de teste.
Os fabricantes de equipamentos originais (OEMs) também avaliam como os fornecedores lidam com as mudanças na produção. Uma alteração na formulação da borracha exige notificação e revalidação. Os fornecedores que documentam cada lote e alteração de processo protegem os OEMs de variações inesperadas no desempenho. Essa disciplina constrói confiança ao longo de anos de colaboração. Um fornecedor que se comunica abertamente sobre as mudanças torna-se um parceiro preferencial para projetos futuros.
Os fabricantes de equipamentos originais (OEMs) realizam auditorias presenciais em seus fornecedores antes de aprovar qualquer fornecedor de mangueiras de borracha para a indústria automotiva. Os auditores verificam se as certificações correspondem às práticas reais de produção. Eles examinam as áreas de mistura de borracha, as linhas de extrusão e os equipamentos de cura. Também revisam a documentação referente aos lotes de borracha e aos conjuntos de mangueiras de borracha acabadas.
A verificação da certificação vai além da simples checagem de certificados. Os auditores tratam o PPAP como uma cadeia de evidências. Começam com a PFMEA para identificar os modos de falha críticos. Em seguida, verificam se o Plano de Controle corresponde a esses riscos. Confirmam se a MSA (Análise de Sistemas de Medição) é adequada à aplicação de medição. Também verificam se os estudos de capacidade utilizam dados das condições reais de produção. Os auditores comparam os documentos para encontrar inconsistências. Um risco crítico na PFMEA sem controle no Plano de Controle gera preocupações imediatas. Frequências de inspeção não refletidas na produção também levantam questionamentos. Os auditores seguem as evidências em todos os documentos, em vez de aprovar cada documento individualmente. Frequentemente, solicitam ao fornecedor que demonstre a conexão entre a análise de riscos e os controles de produção.
A validação de amostras ocorre após a análise da documentação. Os fornecedores devem enviar amostras de borracha que atendam a todas as especificações de desempenho. Os fabricantes de equipamentos originais (OEMs) testam essas amostras em relação aos requisitos da aplicação. A verificação de referências com clientes existentes proporciona maior segurança. Um fornecedor com histórico de entregas consistente e poucos problemas de qualidade recebe maior atenção.
Durante a avaliação final, as equipes de compras fazem perguntas específicas. Vocês atendem aos nossos requisitos de materiais e desempenho? Quais certificações automotivas vocês possuem? Quais testes e validações vocês podem fornecer? Vocês podem dar suporte a protótipos e produção em massa? Como vocês controlam os lotes de materiais e as alterações na produção? Vocês podem fornecer a documentação de qualidade necessária? Qual é a capacidade de produção e o prazo de entrega típico?
Uma lista de verificação final para a seleção de fornecedores abrange nove áreas. A adequação técnica confirma se o composto de borracha é compatível com a aplicação. O conhecimento especializado em materiais demonstra profundidade na ciência da borracha. A capacidade de fabricação inclui equipamentos de extrusão e moldagem. A certificação do sistema de qualidade comprova o controle do processo. A capacidade de teste verifica as alegações de desempenho da borracha. A capacidade de produção suporta pedidos em grande volume. A confiabilidade na entrega protege os cronogramas de montagem. O custo total reflete o valor a longo prazo. O suporte técnico contínuo garante uma parceria permanente.
Fuste A Fuste possui mais de 20 anos de experiência na fabricação de mangueiras de borracha para a indústria automotiva. A empresa oferece suporte a pedidos de OEMs e ODMs com produção flexível. A Fuste possui as certificações ISO 9001, ISO 14001 e IATF 16949. Essas credenciais demonstram que a FST atende aos rigorosos critérios que as montadoras aplicam ao selecionar um fornecedor de mangueiras de borracha.
Os fabricantes de equipamentos originais (OEMs) avaliam os fornecedores de mangueiras de borracha com base em cinco critérios principais. Capacidade técnica, controle de qualidade da borracha, consistência na fabricação, conformidade com as normas do setor e confiabilidade no fornecimento de borracha são os mais importantes. O desempenho da borracha deve atender às exigências de cada aplicação. A rastreabilidade da borracha documenta cada lote de produção. O controle do processo de fabricação da borracha garante qualidade consistente. Cada um desses critérios é importante.
Um bom fornecedor de borracha oferece valor agregado que vai além do preço baixo. Um parceiro competente oferece suporte na seleção de materiais, prototipagem, validação e produção em massa. Os compradores devem avaliar cada fornecedor de forma holística, considerando as necessidades atuais e o potencial a longo prazo.
A inovação em materiais de borracha, as práticas de sustentabilidade e os testes avançados de borracha moldarão as decisões futuras dos fornecedores. Esses fatores garantem que as mangueiras atendam aos requisitos de desempenho automotivo.
As normas IATF 16949 e ISO 9001 constituem a base para fornecedores de borracha para a indústria automotiva. A IATF 16949 exige a prevenção de defeitos e o uso de Ferramentas Essenciais para a Indústria Automotiva. A ISO 14001 abrange a gestão ambiental. A FST possui as três certificações.
Os fabricantes de equipamentos originais (OEMs) exigem rastreabilidade do lote, desde o polímero recebido até o produto de borracha acabado. Os fornecedores utilizam etiquetas RFID e análises espectroscópicas para verificar a composição da borracha. Os planos de PPAP, FMEA e de controle documentam o controle do processo.
A norma ASTM D412 mede a resistência à tração e o alongamento de compostos de borracha. A norma ASTM D471 avalia a resistência a fluidos. A validação específica para cada aplicação inclui testes de ciclo térmico e de pressão de ruptura. Mangueiras de aquecimento de borracha de silicone são submetidas a testes de ciclo de pressão com exposição a glicol.
Fornecedores competentes dão suporte aos OEMs desdeseleção de materiaispor meio de validação e produção em massa. Eles investem em novas formulações e capacidades de teste para melhorar o desempenho da borracha.
Os fabricantes de equipamentos originais (OEMs) consideram os custos de ferramental, as taxas de refugo, a vida útil do produto e a consistência das entregas. Um produto de borracha com um preço unitário mais baixo pode apresentar falhas mais cedo e gerar custos mais elevados a longo prazo.


 serviço on-line


